
پایش خوردگی زیر عایق (CUI) در مخازن و خطوط لوله فرآیندی: مکانیزم نفوذ آب، روشهای رادیوگرافی و حذف نقاط تله آب طبق API 583 و API 570
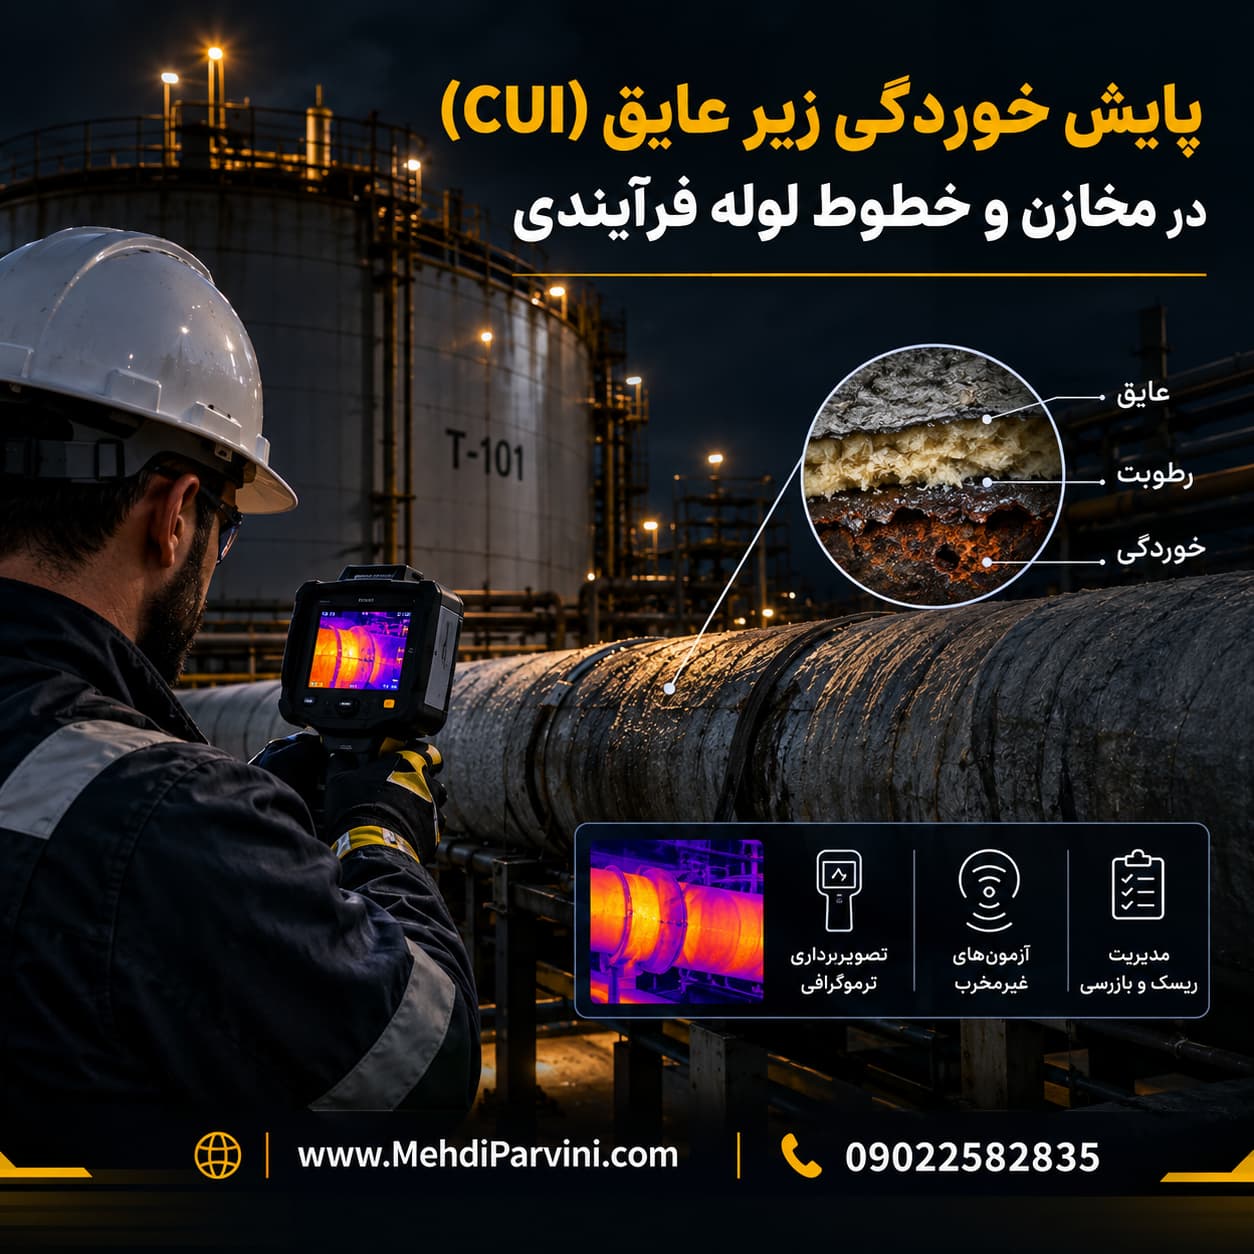
🚨 سناریوی واقعی: پارگی خط لوله ۱۶ اینچی نفت خام در اثر خوردگی پنهان زیر عایق
ساعت ۰۶:۵۰ صبح. یکی از تأسیسات فرآورش نفت در جنوب ایران. اپراتور میدانی در حین گشتزنی صبحگاهی متوجه لکههای زنگزدگی روی پوشش آلومینیومی یک خط لوله ۱۶ اینچی انتقال نفت خام شد. این خط برای حفظ دمای عملیاتی ۸۵°C عایقبندی شده بود و ۱۸ سال بدون هیچ بازرسی مستقیم زیر عایق در سرویس مانده بود.
پس از حذف یک پنجره عایق ۳۰×۳۰ سانتیمتری، ضخامت جداره در ناحیه پایین لوله (ساعت ۶) از ۹.۵ mm به ۲.۱ mm کاهش یافته بود — افت ۷۸ درصدی. پوشش آلومینیومی در درزها دچار خوردگی و پارگی شده بود و آب باران سالها بهآرامی به داخل عایق نفوذ کرده و در پایین لوله تجمع یافته بود. رادیوگرافی پروفایل بعدی نشان داد که خوردگی بهصورت حفرهای و موضعی در طول ۳ متر از خط گسترده شده است.
تصمیم ثانیه صفر فرمانده سایت: (۱) کاهش فوری فشار عملیاتی خط به ۵۰٪ فشار طراحی و توقف انتقال نفت خام. (۲) ایزوله کردن بخش آسیبدیده و تخلیه سیال. (۳) اجرای تست UT دقیق در نقاط CML اطراف ناحیه آسیبدیده. (۴) حذف موضعی عایق در شعاع ۵ متری و بازرسی بصری. (۵) تعویض فوری بخش آسیبدیده خط با فولاد جدید. (۶) اجرای برنامه بازرسی CUI بر اساس API 583 برای کل خط. (۷) پیادهسازی سیستم درین نقطه پایین (Low-Point Drain) در نواحی جدید عایقبندی. پیشگیری از پارگی کامل خط و نشت گسترده نفت خام در کمتر از ۸ ساعت.
مقدمه: چرا خوردگی زیر عایق، خطرناکترین آسیب پنهان تأسیسات فرآیندی است؟
Problem: خطای مرگبار — اعتماد به ظاهر سالم عایق
رایجترین و مرگبارترین خطای بازرسان فنی در تأسیسات نفت و گاز ایران، اعتماد به ظاهر سالم پوشش عایق است. خوردگی زیر عایق (Corrosion Under Insulation – CUI) بهعنوان یک خوردگی خارجی موضعی تعریف میشود که در زیر سیستم عایقبندی رخ میدهد. ماهیت پنهان این پدیده باعث میشود که معمولاً تا زمان بروز آسیب جدی، هیچ نشانه خارجی مشاهده نشود.
عایقبندی که برای محافظت از تجهیزات در برابر اتلاف حرارتی طراحی شده، همزمان رطوبت را به دام میاندازد، دسترسی بصری را مسدود میکند و یک محیط الکتروشیمیایی محدود ایجاد میکند. در این محیط، خوردگی سالها بدون هیچ نشانه خارجی منتشر میشود. بر اساس آمارهای صنعتی، این پدیده سالانه هزینهای بالغ بر ۲۷۶ میلیارد دلار در سطح صنایع فرآیندی جهان تحمیل میکند.
Agitate: زنجیره خسارتهای ناشی از CUI
خوردگی زیر عایق یک دومینو تخریبی فعال میکند. نفوذ آب از طریق خرابی پوشش آلومینیومی، درزگیرهای آسیبدیده، پایانههای غیرمهر و مومشده و سوراخهای ناشی از خوردگی خود پوشش رخ میدهد. آب نفوذی در سطح فلز تجمع مییابد و با چرخه تر و خشک ناشی از تغییر دمای عملیاتی، نمکهای محلول را تغلیظ کرده و گونههای خورنده را مستقیماً در سطح فلز متمرکز میکند.
برای خطوط فولاد زنگنزن آستنیتی، این تغلیظ کلریدی میتواند به ترک خوردگی تنشی کلریدی (Chloride Stress Corrosion Cracking – Cl-SCC) منجر شود. این نوع ترک بدون کاهش ضخامت جداره منتشر میشود و توسط روشهای متداول UT قابل شناسایی نیست. به همین دلیل، CUI بهعنوان یکی از پرخطرترین مکانیزمهای تخریب در تأسیسات فرآیندی طبقهبندی میشود.
از منظر اقتصادی، هر حادثه ناشی از CUI میتواند هزینهای بین ۵۰۰ هزار تا چند میلیون دلار تحمیل کند. هزینه تعویض عایق در یک خط لوله ۱۶ اینچی به طول ۱۰۰ متر، شامل حذف عایق قدیمی، پاکسازی سطح، رنگآمیزی جدید، عایقبندی مجدد و تستهای NDT، بالغ بر ۱۵۰ تا ۳۰۰ هزار دلار است. اگر خوردگی به پارگی خط منجر شود، هزینه توقف تولید (۵۰۰ هزار تا ۲ میلیون دلار در روز)، تعمیرات اضطراری و جریمههای محیط زیستی، بسیار فراتر خواهد بود.
Solve: راهکار مهندسی — چارچوب چهارمرحلهای مدیریت CUI
راهکار ریشهای، پیادهسازی یک چارچوب چهارمرحلهای مدیریت CUI است. مرحله اول به غربالگری حساسیت (Susceptibility Screening) اختصاص دارد و از ماتریس پیوست A استاندارد API 583 استفاده میکند. این ماتریس سه باند دمایی عملیاتی را در مقابل نوع عایق و وضعیت پوشش ترسیم میکند.
مرحله دوم شامل بازرسی غیرمخرب (Non-Intrusive NDE) است که با روشهایی مانند رادیوگرافی پروفایل، جریان گردابی پالسی (PEC) و ترموگرافی مادون قرمز انجام میشود. API 583 این روشها را بهعنوان رویکرد غربالگری اولیه توصیه میکند و حذف عایق را برای تأیید هدفمند ناهنجاریهای شناساییشده نگه میدارد. مرحله سوم به تأیید با حذف عایق (Targeted Insulation Removal) در نقاط مشکوک اختصاص دارد و مرحله چهارم شامل پیشگیری و حذف نقاط تله آب (Water Trap Elimination) است.
مکانیزم نفوذ آب در عایق خطوط در محدوده دمایی خطرناک
محدوده دمایی بحرانی برای فولاد کربنی: -4°C تا 175°C
بر اساس API 583 و API 570، دمای عملیاتی بین -4°C تا 175°C برای فولاد کربنی و آلیاژ کمکربن، خطرناکترین محدوده برای خوردگی زیر عایق است. در این محدوده، دو پدیده همزمان رخ میدهد. نخست، تبخیر جزئی و تغلیظ: دمای بالای لوله باعث تبخیر جزئی آب تجمعیافته میشود اما نه بهطور کامل. این تبخیر جزئی، نمکهای محلول — بهویژه کلریدها — را در سطح فلز تغلیظ میکند.
دومین پدیده، چرخه تر و خشک است. با خاموش و روشن شدن جریان یا تغییر شرایط عملیاتی، لوله سرد شده و بخار آب دوباره میعان مییابد. این چرخه مکرر، خوردگی را چندین برابر سریعتر از خوردگی اتمسفری معمولی پیش میبرد. نکته قابل توجه این است که در دمای بالای ۱۵۰-۱۷۵°C، سرعت تبخیر از سرعت تجمع رطوبت پیشی میگیرد و CUI بهطور معمول رخ نمیدهد. همچنین در دمای زیر -4°C، آب موجود در عایق یخ زده و فعالیت خوردگی متوقف یا بسیار کُند میشود.
نقش چرخه تر و خشک در تسریع خوردگی
مطالعات آزمایشگاهی طبق ASTM G189 نشان میدهد که شرایط چرخه تر و خشک، خوردگی شدیدتری نسبت به شرایط ایزوترمال یا تر مداوم ایجاد میکند. در یک مطالعه موردی، نرخ خوردگی در چرخه تر و خشک درست قبل از مرحله خشک شدن به حداکثر میرسد. این نقطه، زمانی است که غلظت نمکها در بالاترین حد و لایه آب نازکترین ضخامت را دارد.
چنین شرایطی در خطوط لوله فرآیندی که بهطور متناوب کار میکنند یا در خطوطی که دمای عملیاتی آنها نوسان دارد، بسیار شایع است. بیشترین شدت خوردگی در محدوده دمایی ۶۰ تا ۱۲۰°C رخ میدهد. در این محدوده، سرعت واکنش الکتروشیمیایی بالاست و همزمان رطوبت کافی برای حفظ الکترولیت وجود دارد.
مسیرهای نفوذ آب به سیستم عایق
آب از مسیرهای متعددی به سیستم عایق نفوذ میکند. شایعترین مسیر، خرابی درزگیر (Caulking Failure) است. درزگیرهای سیلیکونی یا پلیاورتان که برای مهر و موم درزهای عایق استفاده میشوند، با گذشت زمان و قرار گرفتن در معرض UV و تنش حرارتی، ترک خورده و مسیر نفوذ آب را باز میکنند.
خوردگی پوشش آلومینیومی دومین مسیر شایع است. در محیطهای ساحلی مانند تأسیسات جنوب ایران، پوشش آلومینیومی در معرض خوردگی نمکی قرار دارد و پس از ایجاد سوراخ، آب باران مستقیماً به داخل عایق راه مییابد. سومین مسیر، پایانههای غیرمهر و مومشده است. در نقاطی که عایق به فلنج، شیر یا تجهیزات دیگر متصل میشود، مهر و موم ناقص امکان نفوذ آب را فراهم میکند.
میعان داخلی و نشت از سیستمهای مجاور نیز از مسیرهای دیگر نفوذ آب محسوب میشوند. میعان بخار آب داخل عایق در خطوطی که سیال سرد در آنها جریان دارد (مانند خطوط آب خنککننده) رخ میدهد. نشت آب از سیستمهای اطفای حریق، شستشو یا بارانهای شدید نیز که بهطور مستقیم روی عایق میریزد، همین اثر را دارد.
روشهای رادیوگرافی و NDE برای شناسایی CUI
رادیوگرافی پروفایل (Profile Radiography)
رادیوگرافی پروفایل یکی از مؤثرترین و سادهترین روشهای NDE برای شناسایی خوردگی زیر عایق است. در این روش، منبع اشعه X یا گاما در یک سمت لوله و فیلم یا آشکارساز دیجیتال در سمت دیگر قرار میگیرد. تصویر حاصل، پروفایل قطر خارجی لوله را از طریق عایق نشان میدهد و تغییرات در آن، نشاندهنده مناطق خوردگی است.
مزیت اصلی این روش، توانایی شناسایی خوردگی موضعی و حفرهای است که UT نقطهای ممکن است از دست بدهد. رادیوگرافی پروفایل برای لولههای NPS8 و کمتر — که UT داخلی در آنها دشوار است — بسیار مناسب است. در ویرایش چهارم API 570، مزیت استفاده از آن نسبت به UT نقطهای تقویت شده است.
رادیوگرافی دیجیتال و رادیوگرافی زمان واقعی
رادیوگرافی دیجیتال (Digital Radiography – DR) و رادیوگرافی زمان واقعی (Real-Time Radiography – RTR) نسخههای پیشرفتهتر رادیوگرافی پروفایل هستند. در RTR، تصویر بهصورت لحظهای روی نمایشگر نمایش داده میشود که امکان بررسی سریعتر و ایمنتر را فراهم میکند. این روش از یک منبع اشعه با شدت پایینتر استفاده کرده و سایهای از قطر خارجی لوله از طریق عایق تولید میکند.
رادیوگرافی دیجیتال با استفاده از آشکارسازهای صفحهای (Flat Panel Detectors) تصاویر با کیفیت بالاتر و دوز اشعه کمتر ارائه میدهد. این مزیت بهویژه در بازرسی خطوط طولانی که نیاز به تصویربرداری مکرر دارند، اهمیت بالایی دارد.
سایر روشهای NDE برای CUI
جریان گردابی پالسی (Pulsed Eddy Current – PEC) یکی از دو روش غالب NDE غیرمخرب برای CUI است. این روش با اعمال میدان مغناطیسی پالسی، کاهش ضخامت جداره را از طریق عایق تا ضخامت ۱۰۰ mm شناسایی میکند. PEC برای لولههای با قطر بالای ۲ اینچ و ضخامت جداره ۶ تا ۲۵ mm مناسب است.
ترموگرافی مادون قرمز (Infrared Thermography) عایق مرطوب را از طریق شناسایی ناهنجاریهای حرارتی شناسایی میکند. این روش فقط حضور رطوبت را نشان میدهد و نمیتواند مستقیماً خوردگی را اندازهگیری کند. امواج هدایتشده فراصوتی (Guided Wave Ultrasonic Testing) نیز از امواج فراصوتی هدایتشده در طول لوله برای شناسایی کاهش ضخامت جداره استفاده میکند و برای غربالگری طولانیمدت خطوط عایقبندیشده مناسب است.
پرتو نگاری نوترونی (Neutron Backscatter) عایق مرطوب را از طریق پراکندگی نوترون شناسایی میکند اما نمیتواند خوردگی را اندازهگیری کند. بازرسی بصری با حذف جزئی عایق، اگرچه هزینهبر است، اما مطمئنترین روش تأیید CUI محسوب میشود.
مقایسه روشهای NDE
هر روش NDE نقاط قوت و محدودیتهای خاص خود را دارد. رادیوگرافی پروفایل برای شناسایی خوردگی موضعی در لولههای کوچک عالی است اما نیاز به دسترسی دوطرفه دارد. PEC برای لولههای با قطر بزرگ و ضخامت متوسط مناسب است اما در عایقهای ضخیمتر از ۱۰۰ mm دقت کاهش مییابد. ترموگرافی سریع و ارزان است اما فقط نشانهای از حضور رطوبت ارائه میدهد. رویکرد بهینه، ترکیب چند روش NDE برای غربالگری اولیه و سپس تأیید با حذف هدفمند عایق در نقاط بحرانی است.
حذف نقاط تله آب (Water Traps) و طراحی مجدد سیستم عایق
شناسایی نقاط تله آب رایج
طبق API 583، حساسترین مناطق برای CUI شامل زانوییها (Elbows)، نقاط پایین (Low Points)، تکیهگاههای لوله (Pipe Supports) و مکانهایی با چرخه دمایی بین -4°C و 175°C هستند. نقاط تله آب رایج در تأسیسات فرآیندی متعددند.
پایین لوله در موقعیت ساعت ۶ نخستین نقطه تله آب است، زیرا آب در پایینترین نقطه لوله تجمع مییابد. زانوییها و تغییر مسیرها نیز نقاط تجمع رسوب و آب ایجاد میکنند. تکیهگاههای لوله، محل فشرده شدن عایق و تجمع آب هستند. نزدیک فلنجها و شیرها، ناپیوستگی در عایقبندی مسیر نفوذ آب فراهم میکند. در پایانههای عایق که به تجهیزات متصل میشود، آب بهراحتی نفوذ میکند.
راهکارهای حذف نقاط تله آب
نصب درین نقطه پایین (Low-Point Drain) نخستین راهکار است. طبق توصیههای صنعتی، استفاده از درینهای نقطه پایین برای تخلیه آب تجمعیافته و کاهش زمان مرطوب بودن سیستمهای عایقبندیشده توصیه میشود. این درینها باید در پایینترین نقطه هر بخش عایقبندیشده نصب شده و بهطور دورهای بازرسی و پاکسازی شوند.
استفاده از پایههای فاصلهانداز (Stand-Offs) راهکار دوم است. نصب این پایهها بین عایق و پوشش فلزی، امکان تخلیه آب و تهویه را فراهم میکند. مطالعات نشان میدهد عایقبندی با پایه فاصلهانداز و درین نقطه پایین، خوردگی یکنواخت و بدون حفرههای عمیق ایجاد میکند.
طراحی جریان متقاطع (Cross-Flo Jacketing) سومین راهکار است که از پوشش فلزی با کانالهای جریان متقاطع استفاده میکند. بهبود درزگیری با استفاده از درزگیرهای با کیفیت بالا (سیلیکون یا پلیاورتان) در تمام درزها و پایانهها نیز ضروری است. در نهایت، حذف عایق غیرضروری در نقاطی که عایقبندی ضرورت حرارتی ندارد و استفاده از حفاظهای مشبک (Guard Rails) برای محافظت از پرسنل، رویکرد نهایی محسوب میشود.
جدول مقایسه: دیدگاه تئوریک در برابر واقعیت عملیاتی
| پارامتر تحلیلی | فرض تئوریک | واقعیت عملیاتی در تأسیسات ایران | ریسک عملیاتی |
|---|---|---|---|
| محدوده دمایی CUI | -4°C تا 175°C طبق API 583 | بسیاری از خطوط جنوب ایران در این محدوده کار میکنند (نفت خام ۶۰-۹۰°C، آب روغنی ۴۰-۷۰°C) در محیط ساحلی با رطوبت و کلرید فراوان | CUI شدیدتر و سریعتر از مناطق خشک |
| کارایی رادیوگرافی پروفایل | شناسایی خوردگی موضعی از طریق عایق | در عایقهای ضخیم (بیش از ۱۰۰ mm) یا با چگالی بالا، کیفیت تصویر کاهش مییابد و نیاز به دوز اشعه بالاتر است | خوردگی پنهان از دست میرود |
| درزگیری عایق | درزگیر سیلیکونی مانع نفوذ آب میشود | در تأسیسات ایران با تابش شدید UV و نوسان دمای بالا، درزگیرها پس از ۲-۳ سال ترک خورده و نیاز به تجدید دارند | نفوذ آب از درزهای ترکخورده |
| Cl-SCC در فولاد زنگنزن | در دمای بالای ۶۰°C و حضور کلرید رخ میدهد | خطوط ۳۰۴/۳۱۶ در محدوده CUI با آب شور سازندی (TDS بالای ۱۵۰,۰۰۰ ppm) مواجهند و ریسک Cl-SCC بسیار بالاست | ترک خوردگی بدون کاهش ضخامت — UT آن را تشخیص نمیدهد |
تحلیل کدها و استانداردهای فنی حاکم
API RP 583 — خوردگی زیر عایق و زیر پوشش ضدحریق
ویرایش سوم این استاندارد که در آوریل ۲۰۲۶ منتشر شده، مرجع اصلی مدیریت CUI است. پیوست A (Annex A) ماتریس غربالگری حساسیت را تعیین میکند. این ماتریس، سه باند دمایی عملیاتی (زیر -4°C، -4°C تا 175°C، بالای 175°C برای فولاد کربنی؛ -4°C تا 120°C برای فولاد زنگنزن آستنیتی) را در مقابل نوع عایق و وضعیت پوشش ترسیم میکند. بسیاری از برنامههای بازرسی فقط بهطور مبهم به آن ارجاع میدهند، در حالی که این ماتریس ابزار غربالگری ساختاریافتهای است. بخش ۷ الزامات بازرسی CUI و CUF را تعیین میکند و پیوست C یک چکلیست نمونه بازرسی بصری CUI ارائه میدهد.
API 570 — بازرسی خطوط لوله در سرویس
بخش ۵.۵.۶ این استاندارد به بازرسی CUI اختصاص دارد. طبق این بخش، بازرسی CUI باید برای تجهیزات عایقبندیشده خارجی و تجهیزاتی که در سرویس متناوب هستند یا در دمای بین -12°C تا 175°C (فولاد کربنی و کمآلیاژ)، ۶۰°C تا ۱۸۵°C (فولاد زنگنزن آستنیتی) و ۱۳۸°C تا ۱۸۵°C (فولاد دوفازی) کار میکنند، در نظر گرفته شود.
بخش ۵.۵.۶.۱ الزامات بازرسی در «مناطق مشکوک» و «عایق آسیبدیده» را تعیین میکند. برای سیستمهای کلاس ۱، حداقل ۵۰٪ مناطق مشکوک و ۷۵٪ عایق آسیبدیده باید بازرسی شوند. اگر CUI شناسایی شود، بازرسی ممکن است به ۱۰۰٪ حذف عایق یا بازرسی NDE تشدید یابد.
API RP 574 — بازرسی سیستمهای لولهکشی
این توصیهنامه API، راهنمای عملی برای بازرسی سیستمهای لولهکشی شامل CUI را ارائه میدهد. الزامات برنامهریزی بازرسی، انتخاب نقاط CML و روشهای NDE مناسب در آن گنجانده شده است. بخش ۶.۶.۲ به روشهای شناسایی و ارزیابی CUI در انشعابات و نقاط بحرانی میپردازد.
NACE SP0198 — کنترل خوردگی زیر عایق حرارتی و مواد ضدحریق
این استاندارد NACE، چارچوب کنترل CUI در سیستمهای عایقبندیشده را تعیین میکند. محدوده حساسیت کلی را -12°C تا 175°C تعریف میکند و الزامات طراحی سیستم عایق، انتخاب مواد، نصب و نگهداری را ارائه میدهد. در تأسیسات نفتی ایران، این استاندارد پایه طراحی سیستمهای عایقبندی مقاوم به CUI است.
ASTM G189 — راهنمای شبیهسازی آزمایشگاهی CUI
این استاندارد، روشهای شبیهسازی آزمایشگاهی خوردگی زیر عایق شامل شرایط ایزوترمال یا چرخه دمایی و شرایط تر یا تر/خشک را تعیین میکند. این استاندارد ابزار اصلی ارزیابی کارایی پوششها و عایقهای مختلف در برابر CUI است.
استانداردهای نفت ایران (IPS و HSE-MS)
IPS-E-PR-740 در بخش ۵ الزامات طراحی سیستمهای عایقبندی و کنترل CUI را تعیین میکند. HSE-MS وزارت نفت بهعنوان چارچوب بالادستی، الزامات مدیریت یکپارچگی مکانیکی و بازرسی دورهای را تعیین میکند. طبق این استانداردها، هر سیستم عایقبندیشده در محدوده دمایی حساس باید در برنامه بازرسی CUI گنجانده شود.
مطالعه موردی: پارگی خط لوله ۱۶ اینچی در اثر CUI در تأسیسات نفتی جنوب ایران
Situation — وضعیت اولیه
خط لوله ۱۶ اینچی انتقال نفت خام از واحد بهرهبرداری به مخازن ذخیرهسازی در یکی از تأسیسات نفتی جنوب ایران، از سال ۱۳۸۵ در سرویس بود. این خط با سیال نفت خام در دمای ۸۵°C کار میکرد و برای حفظ دما، با عایق پشم سنگ (Rock Wool) به ضخامت ۸۰ mm و پوشش آلومینیومی عایقبندی شده بود. موقعیت جغرافیایی این خط در منطقهای ساحلی با رطوبت نسبی بالای ۷۰٪ و فاصله کمتر از ۵ کیلومتر از دریا بود.
Task — بحران پیشآمده
طی ۱۸ سال، هیچگاه بازرسی مستقیم زیر عایق انجام نشده بود. در بازرسی بصری دورهای سال ۱۴۰۳، اپراتور متوجه لکههای زنگزدگی و تغییر رنگ روی پوشش آلومینیومی در حدود ۲۰ متری از خط شد. پس از حذف یک پنجره عایق ۳۰×۳۰ سانتیمتری، ضخامت جداره در ناحیه پایین لوله (ساعت ۶) از ۹.۵ mm به ۲.۱ mm کاهش یافته بود — افت ۷۸ درصدی.
رادیوگرافی پروفایل نشان داد که خوردگی بهصورت حفرهای و موضعی در طول ۳ متر از خط گسترده شده است. شمارش SRB در آب راکد زیر عایق، بیش از ۱۰⁵ CFU/ml بود. بررسیها نشان داد که درزگیرهای سیلیکونی در ۶ نقطه از خط ترک خورده و آب باران سالها بهآرامی به داخل عایق نفوذ کرده بود.
Action — مداخلات فنی انجامشده
- کاهش فوری فشار عملیاتی: کاهش به ۵۰٪ فشار طراحی و توقف انتقال نفت خام
- ایزوله کردن بخش آسیبدیده: بستن شیرهای upstream و downstream و تخلیه سیال
- اجرای تست UT دقیق: اندازهگیری ضخامت در نقاط CML اطراف ناحیه آسیبدیده و در چهار ربع
- حذف موضعی عایق: حذف عایق در شعاع ۵ متری و بازرسی بصری سطح فلز
- رادیوگرافی پروفایل: اجرای رادیوگرافی پروفایل در طول ۱۰ متر از خط برای تعیین گستره خوردگی
- تعویض بخش آسیبدیده: تعویض ۳ متر از خط با فولاد جدید
- اعمال پوشش محافظ: اعمال پوشش اپوکسی غنی از روی (Zinc-Rich Epoxy) روی سطح فلز پیش از عایقبندی مجدد
- نصب درین نقطه پایین: نصب درینهای نقطه پایین در فواصل ۱۰ متری برای تخلیه آب
- بهبود درزگیری: تجدید درزگیرهای سیلیکونی در تمام درزها و پایانهها با درزگیر مقاوم به UV
- برنامه بازرسی CUI: تدوین برنامه بازرسی CUI بر اساس API 583 برای کل خط
Result — نتایج و درسآموختهها
پس از تعویض بخش آسیبدیده و اجرای اقدامات پیشگیرانه، خط لوله به سرویس بازگشت. برنامه بازرسی CUI تدوین شد که شامل بازرسی NDE سالانه با رادیوگرافی پروفایل و PEC در نقاط بحرانی و حذف هدفمند عایق در نقاط مشکوک است.
درسآموختههای کلیدی: نخست، عایق سالم به معنای نبود CUI نیست — ظاهر سالم پوشش آلومینیومی، خوردگی زیر عایق را پنهان میکند. دوم، درزگیری و پوشش آلومینیومی باید دورهای بازرسی شوند زیرا در محیط ساحلی، درزگیرها پس از ۲-۳ سال ترک میخورند. سوم، رادیوگرافی پروفایل ابزار کلیدی برای شناسایی خوردگی موضعی از طریق عایق است. چهارم، نصب درین نقطه پایین راهکار مؤثری برای کاهش زمان مرطوب بودن عایق است. پنجم، اعمال پوشش محافظ (Coating) پیش از عایقبندی الزامی است — پوشش اپوکسی غنی از روی بهعنوان سد دوم در برابر خوردگی عمل میکند. ششم، برنامه بازرسی CUI بر اساس API 583 باید از ابتدای عایقبندی تدوین شود، نه پس از حادثه.
📦 ابزار انحصاری مشترکین VIP
پکیج کامل «مدیریت خوردگی زیر عایق (CUI)» شامل:
- 📊 فایل اکسل ماتریس غربالگری CUI طبق API 583 Annex A با سه باند دمایی و محاسبه خودکار سطح حساسیت
- ✅ چکلیست گامبهگام بازرسی CUI طبق API 570 بخش ۵.۵.۶ و API 583
- 📋 فرم ارزیابی ریسک CUI با ماتریس احتمال × پیامد و تعیین اولویت بازرسی
- 📝 SOP حذف و بازیابی عایق شامل پنجرهای، بازرسی بصری و عایقبندی مجدد با درین نقطه پایین
- 📈 جدول مقادیر مرجع نرخ خوردگی CUI بر اساس نوع سیال، دمای عملیاتی و شرایط محیطی
- 🧪 پروتکل رادیوگرافی پروفایل شامل تنظیمات اشعه، فاصله و ضخامت عایق قابل نفوذ
- 📉 فرم ثبت نتایج NDE (UT، Profile RT، PEC، ترموگرافی) با تحلیل روند
- 🏷️ الگوی برچسب نقاط تله آب با فیلدهای موقعیت، نوع درین و فرکانس بازرسی
🎬 دوره ویدیویی: کارگاه عملی شناسایی و پایش CUI
آنچه در این دوره مشاهده خواهید کرد:
- نمایش عملی حذف پنجرهای عایق و بازرسی بصری سطح فلز زیر عایق
- اجرای عملی رادیوگرافی پروفایل و تفسیر تصویر خوردگی حفرهای
- نمایش PEC و ترموگرافی مادون قرمز در خطوط عایقبندیشده صنعتی
- نصب عملی درین نقطه پایین و پایه فاصلهانداز در سیستم عایق
- تحلیل ریشهای حادثه پارگی خط ۱۶ اینچی در اثر CUI
- پیادهسازی ماتریس غربالگری API 583 و برنامه بازرسی RBI
سوالات تخصصی مصاحبههای استخدامی و ارتقای شغلی
سوال ۱: محدوده دمایی حساس برای CUI در فولاد کربنی و فولاد زنگنزن آستنیتی چیست و چرا این محدودهها متفاوت هستند؟
پاسخ: طبق API 583 و API 570، محدوده حساس برای فولاد کربنی و کمآلیاژ -12°C تا 175°C (برخی مراجع -4°C تا 175°C) و برای فولاد زنگنزن آستنیتی ۶۰°C تا ۱۸۵°C است. تفاوت به دلیل مکانیزم تخریب متفاوت است. در فولاد کربنی، CUI بهصورت خوردگی موضعی (حفرهای) رخ میدهد که با کاهش ضخامت جداره همراه است. در فولاد زنگنزن آستنیتی، مکانیزم غالب ترک خوردگی تنشی کلریدی (Cl-SCC) است که در دمای بالای ۶۰°C و در حضور کلرید رخ میدهد و بدون کاهش ضخامت منتشر میشود. بنابراین، برای فولاد زنگنزن، محدوده حساس از ۶۰°C شروع میشود نه از -4°C.
سوال ۲: چرا رادیوگرافی پروفایل برای شناسایی CUI در لولههای کوچک (NPS8 و کمتر) نسبت به UT نقطهای ارجحیت دارد؟
پاسخ: سه دلیل اصلی وجود دارد. نخست، UT نقطهای فقط یک نقطه را اندازهگیری میکند در حالی که رادیوگرافی پروفایل تصویری دوبعدی از تمام محیط لوله ارائه میدهد. خوردگی CUI معمولاً موضعی و حفرهای است و در ناحیه ساعت ۶ (پایین لوله) متمرکز میشود. UT نقطهای ممکن است دقیقاً از روی حفره عبور کرده و آن را نبیند. در یک مطالعه موردی، خط اطمینان ۸ اینچی که بهطور روتین با UT بازرسی میشد، خوردگی داخلی بهشدت موضعی بود و افت ضخامت شدید بین نقاط اندازهگیری روتین رخ داده بود.
دومین دلیل، عدم نیاز رادیوگرافی پروفایل به دسترسی داخلی است و میتواند از طریق عایق انجام شود. سومین دلیل، تقویت مزیت رادیوگرافی پروفایل در ویرایش چهارم API 570 برای لولههای NPS8 و کمتر است.
سوال ۳: اگر در بازرسی، ضخامت جداره خط لوله عایقبندیشده از ۹.۵ mm به ۲.۱ mm کاهش یافته باشد، چه اقداماتی به ترتیب انجام میدهید؟
پاسخ: ترتیب اقدامات به این شرح است. نخست، کاهش فوری فشار عملیاتی به ۵۰٪ فشار طراحی و توقف جریان. دوم، ایزوله کردن و تخلیه: بستن شیرهای upstream و downstream. سوم، اعتبارسنجی داده با تکرار UT با دستگاه کالیبره و تکنسین دیگر. چهارم، ارزیابی FFS طبق API 579-1/ASME FFS-1. پنجم، تعیین گستره خوردگی با رادیوگرافی پروفایل در طول خط.
ششمین اقدام، حذف موضعی عایق در شعاع حداقل ۵ متری برای بازرسی بصری است. سپس تعویض فوری بخش آسیبدیده با فولاد جدید، اعمال پوشش محافظ (اپوکسی غنی از روی) پیش از عایقبندی مجدد، نصب درین نقطه پایین برای تخلیه آب، و در نهایت تدوین برنامه بازرسی CUI بر اساس API 583 برای کل خط انجام میشود.
جدول طلایی: پنجرههای عملیاتی و حدود بحرانی مدیریت CUI
| پارامتر کنترلی | بازه استاندارد | حد بحرانی | شاخص هشدار زودهنگام | اقدام اصلاحی فوری |
|---|---|---|---|---|
| دمای عملیاتی خط (فولاد کربنی) | خارج از -4°C تا 175°C یا خشک | در محدوده ۶۰-۱۲۰°C | چرخه دمایی مکرر، نوسان دمای عملیاتی | بررسی وضعیت عایق، رادیوگرافی پروفایل |
| وضعیت پوشش آلومینیومی | سالم، بدون خوردگی و پارگی | لکه زنگ، پارگی درز، تغییر رنگ | خوردگی در درزها، برآمدگی پوشش | حذف پنجره عایق، بازرسی بصری سطح فلز |
| وضعیت درزگیر | سالم، بدون ترک، چسبنده | ترک خوردگی، جدا شدن از سطح | نفوذ آب از درزها پس از باران | تجدید درزگیر با سیلیکون مقاوم UV |
| فرکانس بازرسی CUI | حداقل هر ۳ سال (NDE) و هر ۱ سال (بصری) | بیش از ۵ سال بدون بازرسی | عدم ثبت در برنامه RBI | بازرسی فوری، تدوین برنامه RBI |
| ضخامت باقیمانده | بالای ۷۵٪ ضخامت اولیه | زیر ۵۰٪ | کاهش تدریجی بین بازرسیها | ارزیابی FFS، برنامهریزی تعویض |
| نصب درین نقطه پایین | نصب در تمام نقاط پایین (هر ۱۰ متر) | عدم نصب یا انسداد درین | تجمع آب در پایین عایق | نصب یا پاکسازی درین، بررسی جریان |
| پوشش محافظ زیر عایق | اپوکسی غنی از روی، ضخامت ۳۰۰ μm | پوشش تخریبشده، بدون پوشش | رنگ زنگ در سطح فلز پس از حذف عایق | اعمال پوشش جدید پیش از عایقبندی مجدد |
| شمارش SRB در آب راکد عایق | کمتر از ۱۰³ CFU/ml | بالای ۱۰⁵ CFU/ml | بوی H₂S، رنگ سیاه رسوب | تزریق بیوساید، فلاشینگ عایق |
تکلیف و سناریوی محاسباتی/تحلیلی پایان درس
🔢 سناریوی عددی: تحلیل CUI در خط لوله ۱۶ اینچی و تصمیمگیری NDE
دادههای ورودی (خط لوله ۱۶ اینچی نفت خام):
- نوع سیال: نفت خام + آب همراه (۵٪)
- دمای عملیاتی: ۸۵°C
- شوری آب همراه: ۱۸۰,۰۰۰ ppm NaCl
- دمای محیط: ۳۵°C (تابستان) و ۱۵°C (زمستان)
- رطوبت نسبی: ۷۰٪ (منطقه ساحلی)
- قطر خط: ۱۶ اینچ (۴۰۶ mm)
- ضخامت اولیه جداره: ۹.۵ mm
- حداقل ضخامت مجاز (t_min): ۴.۰ mm
- مدت سرویس: ۱۸ سال
- نوع عایق: پشم سنگ ۸۰ mm + پوشش آلومینیومی
نتایج بازرسی (سه نوبت):
| نوبت بازرسی | تاریخ | ضخامت (mm) | روش NDE |
|---|---|---|---|
| ۱ | ۱۸ سال پیش | ۹.۵ | — |
| ۲ | ۶ سال پیش | ۷.۸ | UT نقطهای |
| ۳ | امروز | ۲.۱ | حذف پنجره عایق + UT |
سوالات تحلیلی:
- نرخ خوردگی کوتاهمدت (بین نوبت ۲ و ۳) و بلندمدت (بین نوبت ۱ و ۳) را محاسبه کنید.
- عمر باقیمانده خط را بر اساس نرخ خوردگی کوتاهمدت محاسبه کنید. آیا نیاز به تعویض فوری است؟
- نسبت نرخ خوردگی کوتاهمدت به بلندمدت را محاسبه کنید. این نسبت چه چیزی را نشان میدهد؟
- با توجه به دمای عملیاتی ۸۵°C، آیا این خط در محدوده حساس CUI قرار دارد؟ چرا؟
- کدام روش NDE (رادیوگرافی پروفایل، PEC، یا ترموگرافی) را برای غربالگری کل خط توصیه میکنید؟ چرا؟
- پیشنهاد کنید: چه ترکیبی از اقدامات (تعویض خط، نصب درین نقطه پایین، تجدید درزگیر، اعمال پوشش محافظ، برنامه بازرسی) را با چه ترتیبی اجرا میکنید؟
راهنمای محاسبه: نرخ خوردگی کوتاهمدت = (۷.۸ − ۲.۱) ÷ ۶ = ۰.۹۵ mm/year. نرخ بلندمدت = (۹.۵ − ۲.۱) ÷ ۱۸ = ۰.۴۱ mm/year. عمر باقیمانده = (۲.۱ − ۴.۰) ÷ ۰.۹۵ = منفی (بحرانی — ضخامت فعلی کمتر از حد مجاز). نسبت کوتاهمدت به بلندمدت = ۰.۹۵ ÷ ۰.۴۱ = ۲.۳۲ (نشاندهنده تسریع خوردگی ۲.۳ برابری). دمای ۸۵°C در محدوده ۶۰-۱۲۰°C (شدیدترین محدوده CUI) قرار دارد.
جمعبندی: خوردگی زیر عایق، خط قرمز پنهان یکپارچگی مکانیکی
خوردگی زیر عایق (CUI) در تأسیسات نفت و گاز ایران، خاموشترین و پنهانترین تهدید یکپارچگی مکانیکی است. این پدیده سالانه میلیاردها دلار خسارت در صنایع فرآیندی جهان تحمیل میکند. محدوده دمایی خطرناک برای فولاد کربنی -4°C تا 175°C و برای فولاد زنگنزن آستنیتی ۶۰°C تا ۱۸۵°C است. مکانیزم اصلی، نفوذ آب از طریق خرابی پوشش، درزگیر و پایانهها و سپس تغلیظ نمکها در چرخه تر و خشک است.
ابزارهای اصلی NDE برای شناسایی CUI از طریق عایق شامل رادیوگرافی پروفایل، جریان گردابی پالسی (PEC)، ترموگرافی مادون قرمز و امواج هدایتشده هستند. استاندارد API 583 با ماتریس غربالگری پیوست A، چارچوب ساختاریافتهای برای ارزیابی حساسیت CUI ارائه میدهد. API 570 در بخش ۵.۵.۶ الزامات بازرسی در مناطق مشکوک و عایق آسیبدیده را تعیین میکند.
سه اصل اساسی مدیریت CUI عبارتند از: نخست، غربالگری حساسیت بر اساس API 583 برای تعیین اولویت بازرسی. دوم، استفاده از NDE غیرمخرب (رادیوگرافی پروفایل، PEC، ترموگرافی) بهعنوان رویکرد غربالگری اولیه. سوم، حذف نقاط تله آب با نصب درین نقطه پایین، پایه فاصلهانداز و بهبود درزگیری.
در تأسیسات نفتی ایران، پیشگیری از حادثه CUI بعدی نیازمند تعهد سازمانی به بازرسی دورهای زیر عایق، اعمال پوشش محافظ، و طراحی سیستم عایقبندی مقاوم به نفوذ آب است. عایق سالم به معنای نبود CUI نیست — تنها راه اطمینان، بازرسی است.

دیدگاهتان را بنویسید
برای نوشتن دیدگاه باید وارد بشوید.