
تحویل ایمن پمپ هیدروکربنی به گروه تعمیرات: مراحل میدانی، مدارک و نقاط توقف
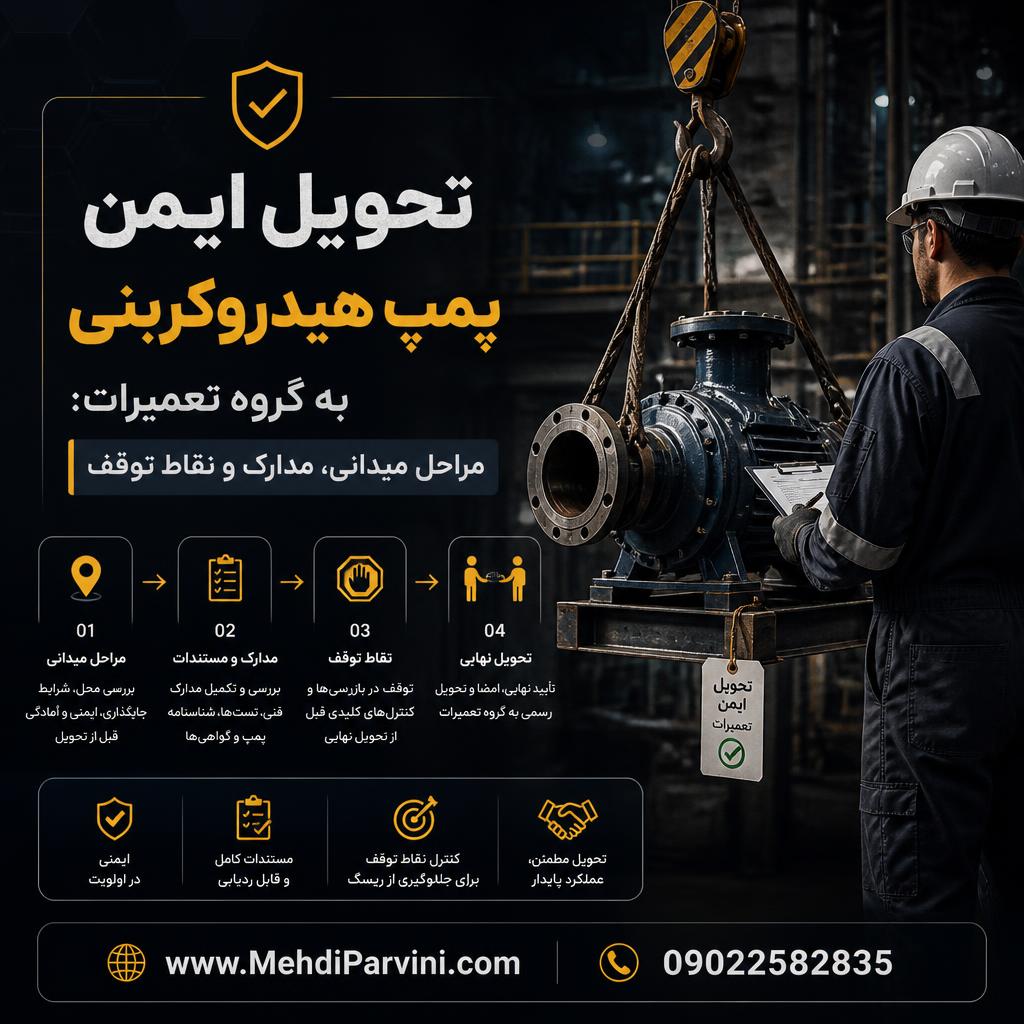
خلاصه تصمیممحور: چارچوب تحویل مطمئن پمپ به تعمیرات
این مقاله شایستگیهای حیاتی در فرایند تفکیک، بیخطرسازی و تحویل پمپ هیدروکربنی را پوشش میدهد. در این فرایند، امضای تحویل تنها پس از تحقق سه شرط صادر میشود: ۱) اثبات بیفشاری و تخلیه کامل از طریق مسیرهای باز و شواهد عینی، ۲) اعمال جداسازی فیزیکی غیرقابل نفوذ (صفحه مسدودکننده یا برش خط به جای اتکا به تکشیر) و قفل الکتریکی درایور، و ۳) بازدید مشترک میدانی بهرهبردار و سرپرست تعمیرات در نقطه کار. این چارچوب راهنمای شایستگی است و بههیچوجه جایگزین دستورالعملهای مصوب و سیستم مجوز کار (PTW) سایت شما نخواهد بود.
مخاطبان این آموزش: بهرهبرداران محلی، سرپرستاران شیفت فرایند، مهندسان و تکنسینهای تعمیرات مکانیک و کارشناسان ایمنی فرایند و HSE.
پیشنیاز: درک مفهوم انرژیهای خطرناک فرایندی و آشنایی پایه با سیستم قفلگذاری و برچسبگذاری (LOTO).
نتایج یادگیری مورد انتظار؛ پس از مطالعه این مقاله باید بتوانید:
- شواهد میدانی موردنیاز برای تأیید تخلیه، شستشو و بیفشاری پمپ هیدروکربنی را تفکیک و کنترل کنید.
- مرز دقیق جداسازی فیزیکی و نقاط توقف بحرانی (Hold Points) پیش از تحویل فیزیکی تجهیز را تعیین کنید.
- مغایرتهای اسنادی و میدانی میان مجوز کار و وضعیت واقعی تجهیز را پیش از امضا تشخیص دهید.
- در صورت تغییر شرایط عملیاتی یا مشاهده نشتی، اختیار توقف کار را اعمال و مراحل بازاعتبارسنجی را هدایت کنید.
۱. درک زنجیره خطرات پمپهای هیدروکربنی در فاز توقف
پمپها در صنایع پالایشگاهی قلب تپنده جابجایی هیدروکربنها از برشهای سبک تا تهماندههای سنگین اتمسفری و خلأ هستند. برخلاف یک تکه لوله ثابت، پمپ دارای محفظه آببندی، ژاکتهای حرارتی، خطوط فلاشینگ سیل، درینهای متعدد، ونتهای موضعی و تجهیزات جانبی ابزار دقیق است. انرژی محبوس درون محفظه پمپ از چند منبع متفاوت سرچشمه میگیرد:
- انرژی شیمیایی و فشار هیدرواستاتیک سیال: باقی ماندن هیدروکربن در کاویتۀ پمپ که در صورت فرار بودن سریعاً تبخیر شده و حجم گاز فزایندهای تولید میکند یا در صورت سنگین بودن، پس از سرد شدن منجمد میشود.
- انرژی حرارتی: پمپهای با دمای کاری بالای ۱۰۰ درجه سانتیگراد که نیازمند خنکسازی کنترلشده هستند تا از شوک حرارتی به قطعات یا سوختگی مکانیکها جلوگیری شود.
- انرژی الکتریکی و محرک: خطر استارت تصادفی از طریق سیستم کنترل مرکزی (DCS) یا کلید محلی در صورت قطع نشدن تغذیه الکتریکی در تابلوی توزیع (MCC).
هشدار ایمنی فرایند: خطر اتکا به شیرهای مسدودکننده فرایندی
بستن شیرهای ورودی (Suction) و خروجی (Discharge) بههیچوجه عایقبندی و جداسازی کامل تلقی نمیشود. عبور سیال از نشیمنگاه شیرها (Passing) در خطوط هیدروکربنی به دلیل وجود ذرات معلق، رسوبات کک یا فرسودگی نشیمنگاه بسیار شایع است. جداسازی نهایی برای ورود قطعهکار مکانیک تنها با نصب صفحات مسدودکننده کور (Blind/Spectacle Blind) با فشار نامی متناسب، یا دمونتاژ فیزیکی لوله تأیید میشود.
۲. جریانکار گامبهگام تحویل تجهیز: وظایف و شواهد
فرایند تحویل ایمن یک پمپ هیدروکربنی از تصمیم به تعمیر آغاز شده و با امضای فرم تحویل مشترک در پای تجهیز پایان مییابد. هیچ مرحلهای نباید بر اساس «اعتماد کلامی» پشت سر گذاشته شود.
گام اول: خروج از سرویس و ایزولاسیون اولیه
پس از سوئیچ کردن فرایند به پمپ یدکی (Standby) و پایدار شدن شرایط عملیاتی، پمپ معیوب متوقف و در مرحله اول شیرهای اصلی ورودی و خروجی و خطوط جانبی بسته میشوند. در این مرحله اپراتور محلی سوییچ استپ محلی (Field Selector) را در وضعیت قطع قرار میدهد، اما این اقدام به معنای ایزولاسیون مکانیکی یا الکتریکی نهایی نیست.
گام دوم: قطع مطمئن انرژی محرک (الکتریکی یا توربینی)
درخواست رسمی جداسازی الکتریکی به نوبتکاری برق ارسال میشود. بریکر پمپ در پست برق قطع (Racked Out)، قفل اختصاصی و برچسب هشدار نصب و کلید به نماینده تعیینشده تحویل میگردد. پیش از باز کردن هر پیچ مکانیکی، انجام آزمایش «تلاش برای استارت» (Try Step) در محل پمپ با فشردن دکمه استارت توسط اپراتور جهت اطمینان از قطع کامل ولتاژ الزامی است.
گام سوم: تخلیه (Draining)، رفع فشار و شستشو (Flushing/Purging)
فشار پمپ از طریق شیر ونت به سیستم بازیافت مشعل (Flare) یا محفظه ایمن تخلیه میگردد تا فشارسنج عدد صفر را نشان دهد. سپس از پایینترین نقطه شیرهای درین باز میشوند تا مایع هیدروکربنی به شبکه جمعآوری بسته تخلیه شود. در صورتی که سیال ویسکوز، سمی (مانند سولفید هیدروژن) یا فرار باشد، تزریق بخار یا گاز خنثی (نیتروژن) به منظور بخارزدایی و شستشوی مسیر مطابق رویه اختصاصی واحد انجام خواهد شد.
گام چهارم: اعمال جداسازی مثبت مکانیکی (Positive Isolation)
تیم بهرهبرداری نقاط تعیینشده در نقشه مسدودسازی (Blind Schedule) را آماده میکند. صفحات مسدودکننده مستقیماً پشت فلنجهای ورودی، خروجی و مسیرهای کمکی نصب میگردند. دسته نشانگر فلنج عینک کور باید وضعیت مسدود بودن را به وضوح نشان دهد و تگ پلاستیکی/فلزی ثبت وضعیت روی آن پانچ شود.
گام پنجم: گازسنجی و پایش اتمسفر پیرامونی
کارشناس یا فرد ذیصلاح گازسنجی با دستگاه کالیبره، گازهای قابل اشتعال (LEL)، اکسیژن و در صورت ترش بودن سیال، غلظت H2S را در دهانه درینها و فضای اطراف محفظه آببندی اندازه میگیرد. ثبت اعداد واقعی در مجوز کار اجباری است و نوشتن عبارتهای مبهم نظیر «ایمن است» فاقد اعتبار تلقی میشود.
۳. نقاط توقف بحرانی (Hold Points) پیش از تحویل
نقطه توقف (Hold Point) مرحلهای از کار است که عبور از آن بدون بررسی و تأیید حضوری طرفین مطلقاً ممنوع است. در فرایند تحویل پمپ هیدروکربنی، سه نقطه توقف زیر غیرقابل مصالحه هستند:
| نقطه توقف | شواهد موردنیاز در محل | مسئول کنترل | پیامد نقض نقطه توقف |
|---|---|---|---|
| تأیید قطع برق (Zero Energy) | بریکر بیرون کشیده شده + قفل فیزیکی + تلاش ناموفق محلی برای روشن کردن پمپ | بهرهبردار محلی و سرپرست مکانیک | قطع عضو یا آسیب مرگبار در صورت استارت ناگهانی حین تعویض کوپلینگ |
| کنترل وضعیت بلیندها | تطبیق فیزیکی پلاک و زبانه کور با نقشه مسدودسازی و شماره تگهای ثبتشده | بهرهبردار و نماینده HSE | نشت مستقیم سیال داغ یا پرفشار حین باز کردن پیچهای هوزینگ پمپ |
| آزادی خروجی درین و ونت | باز بودن شیر درین و مشاهده عدم وجود قطره، فشار یا مسدودشدگی در مسیر تخلیه | بهرهبردار محلی و سرپرست مکانیک | پاشش مایعات محبوس زیر فشار ناشی از گرفتگی رسوبات در شیر درین |
۴. سناریوی آموزشی فرضی: کشف مغایرت در پرونده مجوز کار پمپ P-201A
برای درک اهمیت شواهد در برابر ادعا، پرونده تحویل زیر را بررسی میکنیم. این سناریوی فرضی، بازتاب موقعیتهای واقعی در پالایشگاههاست.
شرح موقعیت: پمپ سانتریفیوژ هیدروکربنی P-201A در واحد تقطیر به دلیل نشت شدید سیل مکانیکی از سرویس خارج شده است. سیال پمپشونده، جریان سبک هیدروکربنی با دمای ۸۵ درجه سانتیگراد است. مجوز کار گرم و مجوز باز کردن خطوط توسط بهرهبردار روز صادر شده و در شیفت عصر، سرپرست تعمیرات مکانیک به همراه تکنسینها برای تعویض آببند مکانیکی وارد سایت میشوند.
بررسی پرونده و مغایرتهای میدانی:
سرپرست شیفت عصر بهرهبرداری، مجوز امضاشده توسط شیفت روز را به مکانیکها تحویل میدهد و میگوید: «تمام بلیندها خورده و پمپ کاملاً درین شده است، میتوانید کار را شروع کنید.» اما سرپرست تعمیرات، با رویکرد حرفهای تقاضای بازدید میدانی مشترک در پای پمپ را مطرح میکند. در بازرسی پای تجهیز شواهد زیر ثبت میشود:
- گیج فشار محفظه مکش عدد صفر را نشان میدهد، اما شیر ونت متصل به گیج کاملاً بسته است. پس از باز کردن آرام شیر ونت توسط بهرهبردار، عقربه گیج به میزان ۱٫۵ بار پرش میکند که نشاندهنده گیرافتادگی فشار پشت گیج و نشتی سیال است!
- در نقشه مسدودسازی درج شده است که فلنج ورودی بلیند شده است؛ درحالیکه روی فلنج، زبانه ضخیم باز (Open) نمایان است و صرفاً شیر ورودی بسته شده بود. شیفت روز به دلیل دشواری باز کردن پیچهای زنگزده، نصب بلیند را به تعویق انداخته بود.
- ظرف نمونهگیری درین زیر پوسته پمپ خشک به نظر میرسید، اما پس از فرو کردن میله برنجی رسوبزدا (Rodding) در لوله درین، مقدار قابلتوجهی لجن کک همراه با بخار هیدروکربنی داغ با فشار خارج شد. مسیر درین در واقع توسط لجن مسدود شده بود و مانع خروج مایع میشد.
تصمیم صحیح شایستگیمحور: سرپرست تعمیرات بلافاصله از امضای تحویل پمپ خودداری کرد. مجوز کار به دلیل مغایرت با شواهد عینی باطل شد. وضعیت پمپ مجدداً به عنوان «تجهیز ناایمن» اعلام گردید تا ابتدا مسیر درین رفع گرفتگی شود، تخلیه واقعی صورت گیرد و صفحه مسدودکننده مطابق مقررات نصب و ثبت شود.
۵. مصادیق عملیاتی ویژه در صنعت پالایش نفت
مصداق اول: تحویل در نوبتکاری عصر یا شب (Shift Handover)
یکی از آسیبپذیرترین گلوگاهها، تداخل فرایند آمادهسازی با زمان تعویض شیفت است. شیفت روز فرایند شستشو با آب یا تزریق بخار را آغاز کرده اما تکمیل نکرده است. شیفت عصر با این فرض که عملیات شستشو به اتمام رسیده، اقدام به صدور مجوز میکند. الزام قطعی: تحویل تجهیز نیمهکاره در شیفت دیگر باید همراه با فرم انتقال وضعیت (Shift Logbook) با درج دقیق مراحل انجامشده و انجام مجدد تست میدانی صفر بودن فشار باشد.
مصداق دوم: حضور پیمانکاران متفرقه در تعمیرات اساسی (Overhaul)
کارکنان پیمانکار ممکن است با کدگذاری رنگی یا سیستمهای محلی یک پالایشگاه آشنایی کامل نداشته باشند. مشاهده شده است که تکنسین پیمانکار به اشتباه پیچهای فلنج پمپ مجاور (پمپ آمادهبهکار B) را به جای پمپ تحویلشده (A) شل کرده است. الزام قطعی: علامتگذاری فیزیکی تجهیز با تابلوی هشدار دهنده دارای نام پمپ، برچسبگذاری محل باز کردن و مشایعت سرپرست تا تأیید فیزیکی پمپ هدف توسط بهرهبردار امضاکننده مجوز.
۶. خطاهای بحرانی در فرایند تحویل تجهیز
- امضای پرمیت بدون حضور در محل تجهیز: مبادله مجوز در اتاق کنترل یا اتاق کارشناسان بهرهبرداری بدون قدم زدن تا پای پمپ، بزرگترین منشأ غافلگیریهای مرگبار است.
- اعتماد به باز بودن ظاهری شیر درین: خروج نیافتن مایع از شیر درین هرگز به معنای خالی بودن پمپ نیست؛ وجود پلیمر، کک یا رسوبات غلیظ مکرراً مسیرهای سایز کوچک (۱/۲ یا ۳/۴ اینچ) را کاملاً مسدود میکند.
- نادیده گرفتن خطوط کمکی و فلاشینگ: قطع جریان هیدروکربنی مسیر اصلی انجام میشود، اما لولههای کوچک آببند مکانیکی (Plan 11, Plan 32 یا Plan 53) که ممکن است به مایع خارجی یا منبع سوخت پرفشار متصل باشند، فراموش و باز رها میشوند.
- برداشتن زودهنگام قفل برق (LOTO) برای تست جهت گردش: پیش از بستن کامل درپوشها و جمعآوری تمام ابزارآلات و پایان کار پرمیت، نباید قفل الکتریکی برداشته شود.
۷. ابزار کاربردی: چکلیست میدانی تحویل پمپ فرایندی (Operational Field Handover)
این ابزار کاربردی برای استفاده مشترک سرپرست بهرهبرداری و سرپرست مکانیک پای تجهیز تدوین شده است و وضعیتهای بحرانی را پیش از آغاز عملیات باز کردن بررسی میکند:
چکلیست تأیید شواهد میدانی پیش از آغاز کار مکانیکی
- 🔲 تأیید شناسایی تجهیز: برچسب کد تجهیز (Tag No) روی بدنه پمپ با شماره قیدشده در مجوز کار دقیقاً مطابقت دارد.
- 🔲 جداسازی انرژی الکتریکی: بریکر در پست برق قطع، کلید قفل شده و دکمه استارت میدانی تست شد (پمپ واکنشی نشان نداد).
- 🔲 جداسازی مثبت لولهکشی: صفحات مسدودکننده در مکش، رانش و خطوط فرعی (Recirculation/Balance) مطابق شیت نصب و جهت کور نمایان است.
- 🔲 شستشو و خطوط کمکی: فلاشینگ سیل مکانیکی بسته شده، پمپ شسته شده و مسیر درین بدون مسدودیت تخلیه شده است.
- 🔲 کنترل عدم وجود فشار محبوس: تمامی گیجهای روی پمپ صفر را نشان داده و با باز شدن شیر تست، سیال خروج نمیکند.
- 🔲 گازسنجی میدانی: غلظت هیدروکربن LEL = 0% و گازهای سمی در حد مجاز سایت تأیید و در برگه ثبت شد.
- 🔲 مرز کاری مشخص: تابلوی مشخصکننده «تجهیز تحت تعمیر» نصب و نوار هشدار پیرامون حریم عملیات کشیده شد.
* این چکلیست ابزار کمکی است و جایگزین فرمت مصوب مدیریت ایمنی فرایند و روالهای داخلی پالایشگاه نمیشود.
۸. تکلیف عملیاتی و تمرین سناریومحور
تمرین سنجش شایستگی (سناریوی میدانی)
سناریو: شما به عنوان تکنسین ارشد تعمیرات مکانیک جهت تعویض کاسهنمد پمپ بنزین سنگین به واحد مراجعه کردهاید. اپراتور فرایند اعلام میکند: «برق پمپ از تابلو قطع است، شیرهای اصلی ورودی و خروجی دو قفله و محکم بسته شدهاند، اما به دلیل اضطرار تولید و کمبود وقت نتوانستیم بلیند فلنجی بگذاریم؛ پمپ کاملاً سرد است و درین باز بوده و چیزی بیرون نمیآید. کار باز کردن کوپلینگ و پوسته را شروع کنید تا فرم امضا شود.»
سؤالات سناریو:
- سه خطای بحرانی در گفتار و اقدام اپراتور را مشخص کنید.
- کدام نقطه توقف حیاتی (Hold Point) نقض شده است و تصمیم شما چه خواهد بود؟
- پیش از باز کردن اولین پیچ فلنج پمپ، چه اقدامات فیزیکی و اسنادی را شخصاً باید مشاهده کنید؟
راهنمای ارزیابی و پاسخ تشریحی تمرین:
۱. خطاهای بحرانی موجود در سناریو:
- شروع فعالیت مکانیکی پیش از امضا و صدور قطعی مجوز کار معتبر (کار بر اساس دستور شفاهی).
- عدم استفاده از جداسازی مثبت (بلیندینگ) به بهانه کمبود وقت یا اضطرار تولید. شیرها تضمین ایزولاسیون مکانیکی نیستند.
- استناد به درین باز بدون تست مکانیکی مسیر درین جهت رد احتمال مسدودشدگی با لجن یا ترکیبات قیری.
۲. نقطه توقف نقضشده و تصمیم درست: نقطه توقف «جداسازی مثبت فیزیکی» و «تأییدیه تست درجا (Zero-Energy Verification)» نقض شده است. تصمیم شایستگیمحور: توقف کامل کار (Stop Work Authority) و امتناع از هرگونه فعالیت تا زمان نصب رسمی بلیندها، تست محلی کلید استارت، و انجام گازسنجی با ثبت مجوز معتبر.
۳. الزامات مشاهده فیزیکی پیش از اولین چرخش آچار: ۱) مشاهده برچسب و قفل آویختهشده روی بریکر برق، ۲) لمس و رویت زبانه کور صفحات مسدودکننده ورودی و خروجی، ۳) باز کردن ایمن شیر تست یا اطمینان از خروج کامل بخار و سیال و عدم گرفتگی درین، ۴) امضای مشترک مجوز در محل تجهیز توسط نفرات مسئول هر دو واحد.
پیشنهاد تخصصی: تکمیل مهارتهای پالایشگاهی
برای تسلط کامل بر مباحث فنی که در این مقاله مطرح شد، پیشنهاد میکنم نگاهی به بسته آموزشی تخصصی زیر داشته باشید. این دوره بر اساس استانداردهای روز صنعت نفت تدوین شده است:

۹. جمعبندی
تحویل پمپ هیدروکربنی به گروه تعمیرات، نقطه برخورد دو فرهنگ مهندسی در پالایشگاه است: بهرهبرداری که سیستم را از نگاه فرایند و فشار میشناسد و تعمیرات که آن را از دریچه اجزا و مکانیک میبیند. پیوند ایمن این دو نگاه، تنها از مسیر احترام به نقاط توقف، پرهیز از شتابزدگیهای متداول عملیاتی، تکیه بر شواهد غیرقابلانکار میدانی و استفاده شجاعانه از اختیار توقف کار حاصل میشود. ایمنی در پای تجهیز شکل میگیرد، نه در کلمات نوشتهشده روی برگه پرمیت.
۱۰. منابع و مراجع پیشنهادی جهت مطالعه بیشتر
- الزامات ایمنی فرایند در بازرسی و تحویل تجهیزات: استانداردهای معتبر صنعت نفت در زمینه مدیریت ایمنی فرایند (PSM).
- شیوهنامهها و دستورالعملهای داخلی مجوز کار (PTW) و قفل و برچسبگذاری (LOTO) مصوب وزارت نفت و پالایشگاه متبوع.
- کتابچههای راهنمای بهرهبرداری و نقشههای P&ID واحدهای فرایندی مستقر در سایت.

دیدگاهتان را بنویسید
برای نوشتن دیدگاه باید وارد بشوید.