
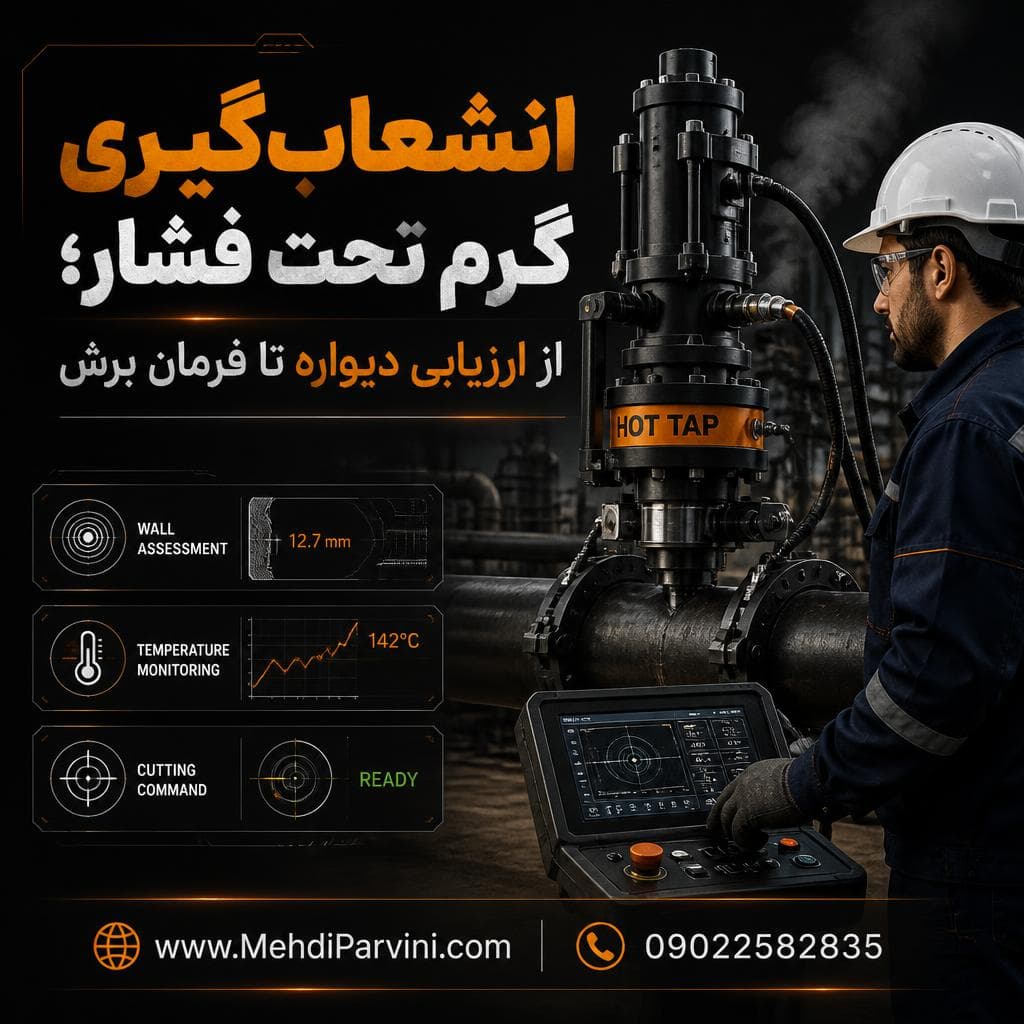
انشعابگیری گرم تحت فشار؛ از ارزیابی دیواره تا فرمان برش
خلاصه اجرایی:
قلاب: در انشعابگیری گرم، نخستین نقطه شکست میتواند پیش از روشنشدن دستگاه برش و هنگام جوشدادن اتصال به دیواره خط فعال رخ دهد.
هشدار: عدد ۴٫۸ میلیمتر در API RP 2201 توصیهای برای بسیاری از کاربردهاست؛ بهتنهایی مجوز جوشکاری روی خط تحت فشار نیست.
تصمیم مدیریتی: فقط وقتی کار را تصویب کنید که ضخامت و سلامت موضع، محاسبه اتصال، روش جوشکاری حین سرویس، محدوده مجاز فرایند و برنامه واکنش اضطراری امضا شده باشند. پیش از برش نیز آزمون اتصال و مجموعه شیر و دستگاه باید پذیرفته شود.
۲. مسئله، پیامد و مسیر حل
مسئله
در خط صادرات نفت خارگ یا خط جریانی مناطق نفتخیز جنوب، درخواست بهرهبرداری معمولاً روشن است: انشعاب جدید بدون توقف انتقال. اما بازرس باید درباره ضخامت واقعی زیر محل جوش، جنس لوله قدیمی، وضعیت درز طولی، ترکیب سیال و امکان تغییر فشار در زمان کار پاسخ مستند بدهد.
پیامد برداشت سطحی
دو سازوکار اصلی شکست در جوشکاری حین سرویس، سوختگی عبوری دیواره و ترک ناشی از سردشدن سریع جوش هستند. اولی میتواند سیال تحت فشار را در مجاورت قوس آزاد کند؛ دومی ممکن است پس از پذیرش ظاهری جوش، یکپارچگی اتصال را تهدید کند. API RP 2201، بندهای ۶٫۱ تا ۶٫۳، هر دو را به انتقال حرارت و شرایط جریان مربوط میداند.
مسیر حل
- ضرورت انشعابگیری روی خط فعال را در برابر توقف برنامهریزیشده ارزیابی کنید.
- محل را با نقشه ساخت نهایی، ضخامتسنجی شبکهای و ارزیابی عیوب انتخاب کنید.
- اتصال، شیر تمامگذر، دستگاه، روش جوشکاری و آزمون پیش از برش را بهصورت یک مجموعه طراحی کنید.
- برای خروج فشار، تغییر جریان، نشتی، هشدار گاز و گیرکردن ابزار، معیار توقف و مسئول تصمیم را پیش از صدور پروانه تعیین کنید.
۳. پاسخ دانشگاهی در برابر واقعیت میدان
پاسخ کتابی
«ضخامت را اندازه بگیرید، اتصال تقویتی را جوش دهید، شیر و دستگاه را نصب کنید و دیواره را ببرید.» این توالی، تغییرات حین عملیات و محدودیت تجهیزات واقعی را پنهان میکند.
پاسخ میدانی استانداردمحور
در خط فعال، فشار و دبی با فرمان اتاق کنترل تغییر میکنند. جریان بسیار کم ممکن است دفع حرارت را مختل کند؛ جریان زیاد میتواند نرخ سردشدن جوش و احتمال ترک را بالا ببرد. در خط چندفازی عسلویه، وضعیت جریان در بالای لوله الزاماً نشاندهنده شرایط سطح داخلی در همه نقاط نیست.
- سطح فلز: نتیجه ضخامتسنجی یک نقطه، نقشه خوردگی زیر کل ردپای اتصال نیست؛ تورق و عیب جوش طولی نیز باید بررسی شوند.
- سیال: نفت همراه با گاز ترش، بخارات قابل اشتعال یا رسوبهای واکنشپذیر، برنامه گازسنجی، انتخاب مواد و واکنش اضطراری جداگانه میخواهد.
- تجهیزات: شیر باید بازشوی کامل و آببندی قابل قبول داشته باشد؛ طول حرکت ابزار باید برای عبور برشزن، بازگرداندن دیسک بریدهشده و بستن کامل شیر کافی باشد.
- کنترل عملیات: وجود پروانه کار گرم، جایگزین تأیید طراحی یا دستور صریح توقف در صورت خروج فشار و جریان از محدوده مصوب نیست.
۴. کدها و استانداردها: الزام هر بند در تصمیم کارگاهی
شماره بندهای API RP 2201 در این بخش به ویرایش پنجم، ژوئیه ۲۰۰۳، ارجاع دارند. نسخه قراردادی هر پروژه و آخرین بازنگری ابلاغی کارفرما باید هنگام تصویب مدارک کنترل شود.
API RP 2201: امکانسنجی، جوشکاری و برش
- بندهای ۶٫۱ و ۶٫۲: خطر سوختگی عبوری و ترک باید در روش جوشکاری حین سرویس بررسی شود. ورودی حرارتی جوش را با ارزیابی انتقال حرارت، جنس و ضخامت واقعی خط تعیین کنید؛ یک دستور جوشکاری عمومی برای لوله نو کافی نیست.
- بند ۶٫۳: جریان، هم به دفع حرارت کمک میکند و هم میتواند جوش را سریع سرد کند. بازه مجاز دبی را برای همان خط و همان روش جوشکاری تعیین و حین کار پایش کنید؛ این بند یک دبی ثابت و همگانی تجویز نمیکند.
- بند ۶٫۴: حداقل ضخامت فلز پایه برای بسیاری از کاربردها ۴٫۸ میلیمتر توصیه شده است. حد قابل قبول واقعی تابع ضخامت لازم برای تحمل بار و فشار، وضعیت عیوب و حاشیه جلوگیری از سوختگی عبوری است و باید در پرونده همان عملیات نوشته شود.
- بندهای ۶٫۵ و ۶٫۸: اتصال و تقویت باید با فشار، ابعاد انشعاب و بار دستگاه سازگار باشند. فاصله پیشنهادی محل کار از اتصال فلنجی یا رزوهای دستکم ۴۶ سانتیمتر و از درز جوش حدود ۸ سانتیمتر است؛ خروج از این فاصلهها فقط با بازنگری مهندسی مستند قابل بررسی است.
- بندهای ۶٫۶ و ۶٫۱۰: اگر متالورژی یا سیال به عملیات حرارتی پس از جوش نیاز داشته باشد، امکان انجام ایمن آن روی خط فعال باید اثبات شود. برای محتویات حساس به حرارت یا واکنشپذیر، فرض مجازبودن کار گرم پذیرفتنی نیست.
- بندهای ۷٫۱ و ۷٫۲: فشار و دمای مجاز، سازگاری آببندها با سیال، سلامت برشزن و امکان نگهداشتن ایمن دستگاه در صورت توقف کار کنترل شوند.
- بندهای ۸٫۱ تا ۸٫۳ و ۱۰٫۱: طرح مکتوب، مدیریت تغییر، صلاحیت نفرات، نشانهگذاری موضع، ضخامتسنجی معتبر، گازسنجی، پروانهها، دیدهبان آتش و برنامه اضطراری باید پیش از شروع آماده باشند.
- بندهای ۱۰٫۳ تا ۱۰٫۶: جوش پیش از نصب دستگاه بازرسی شود؛ شیر، مسیر حرکت ابزار و بازیابی دیسک بریدهشده کنترل شوند؛ مجموعه اتصال و دستگاه پیش از برش آزمون شود. پس از پایان، سیال محبوس در دستگاه مهار و محل از نظر نشتی بازبینی شود.
نکته آزمون فشار، بند ۱۰٫۵: هنگام امکانپذیربودن آزمون هیدرواستاتیک، فشار آزمون مجموعه معمولاً دستکم برابر فشار فعلی خط است؛ برای پیشگیری از فروریزش دیواره، نباید بدون ارزیابی از حدود ۱۰ درصد بالاتر از فشار داخلی فعلی برود. شرایط مستعد فروریزش حتی میتواند فشار آزمون کمتری ایجاب کند. مقدار نهایی را مهندس مسئول، با کد طراحی و مشخصات هر دو سمت اتصال، تصویب میکند.
ASME B31.4، API 1104، IPS و محیط ترش
- ASME B31.4:2025، بند ۴۰۴٫۳٫۵: طراحی تقویت بازشوی انشعاب باید تنش لوله اصلی را در حد مجاز نگه دارد. محاسبه فشار بهتنهایی کافی نیست؛ وزن شیر و دستگاه، ممان و بارهای تکیهگاهی نیز در طراحی اتصال منظور شوند. این کد برای خطوط انتقال مایعات در دامنه کاربرد خودش است.
- ASME B31.4:2025، بند ۴۵۱٫۶٫۲٫۹(g): اگر انشعابگیری گرم بهعنوان روش حذف عیب مطرح شود، بخش معیوب باید کامل با برش برداشته شود؛ قواعد تعمیر عیب را نباید به هر انشعاب جدید تعمیم داد.
- API Std 1104، پیوست B: جوشکاری مستقیم بر دیواره خط در سرویس، موضوع احراز صلاحیت روش و جوشکار ویژه همان وضعیت است. مدارک باید با ویرایش قراردادی استاندارد تطبیق داده شوند.
- IPS-C-PI-270(2)، بندهای ۵٫۳٫۲٫۶ و ۵٫۳٫۲٫۱۷: مشخصات روش جوشکاری خط انتقال باید مقادیر هدف جریان و ولتاژ و محدوده ورودی حرارتی هر لایه را مشخص کند. بند ۸٫۴٫۱ تفسیر نتایج آزمون غیرمخرب را به نفرات واجد صلاحیت سطح II یا III واگذار میکند. این IPS بهتنهایی اجازه جوشکاری خط فعال صادر نمیکند.
- NACE MR0175 / ISO 15156-2:2020، بندهای ۷٫۱ تا ۷٫۳: در کاربرد مشمول محیط حاوی سولفید هیدروژن، انتخاب فولاد مقاوم به ترک و الزامات سختی بررسی شود؛ ترکیب گاز، فشار جزئی، آب موجود، ماده اتصال و ناحیه متأثر از حرارت در ارزیابی مواد وارد شوند.
- OSHA 29 CFR 1910.119(k)(1) و (k)(2): در فرایندهای مشمول این مقررات آمریکایی، پروانه کار گرم و ثبت کنترلهای پیشگیری از آتش لازم است. بند ۱۹۱۰٫۱۱۹(l)(1) مدیریت تغییر را مقرر میکند. این مقررات قانون ایران نیستند؛ برای پروژه ایرانی، رویه مصوب کارفرما و الزامات قراردادی ملاک اجراست.
دامنه ارجاع تاریخی: بند OSHA 29 CFR 1910.252(d)(1)(vi) به نسخه سال ۱۹۶۳ سند API PSD 2201 ارجاع میدهد؛ آن ارجاع را با ویرایش پنجم API RP 2201 یکسان نخوانید.
مراجع بررسی بندها: فهرست API، دامنه ASME B31.4، ISO 15156-2 و متن مقررات OSHA.
۵. مطالعه موردی کارگاهی به روش STAR: پایانه نفتی خارگ
ماهیت سند: اطلاعات اجرای پروژه از گزارش منتشرشده توسط پیمانکار عملیات، شرکت پیشگام صنعت ابزار، گرفته شده است؛ این گزارش پرونده بازرسی یا تأییدیه رسمی کارفرما نیست.
- موقعیت: پیمانکار، اجرای انشعاب ۳۶ اینچ روی خط صادرات نفت ۴۲ اینچ از جنس فولاد کربنی در خارگ را گزارش کرده است. نسبت بزرگ قطر انشعاب به خط اصلی، طراحی تقویت و مهار بار دستگاه را به تصمیم اصلی تبدیل میکند.
- مأموریت: ایجاد اتصال روی مسیر صادراتی فعال، با هماهنگی بهرهبرداری و بدون ایجاد اختلال پیشبینینشده در خط.
- اقدام ثبتشده: گزارش پیمانکار به ارزیابی شرایط خط، ساخت و نصب اتصال، آزمون، نصب شیر و انجام برش اشاره میکند. از همین گزارش نمیتوان فشار حین عملیات، نقشه ضخامتسنجی، ورودی حرارتی جوش یا نتیجه گازسنجی را استخراج کرد.
- تحلیل مهندسی این مقاله: برای تأیید عملیاتی مشابه، پرونده جداگانه شامل محاسبه تقویت طبق ASME B31.4، نقشه ضخامت و درزها، روش جوشکاری حین سرویس، تکیهگاه دستگاه، آزمون مجموعه و معیار توقف لازم است. این فهرست، ادعای انجامشدن همه این کنترلها در پروژه گزارششده نیست.
- نتیجه گزارششده: پیمانکار تکمیل انشعاب ۳۶ اینچ و بیش از ۴۰ عملیات انشعابگیری در مجموعه پروژههای خارگ را اعلام کرده است. عدد «۹ عملیات در ۸ ساعت» نیز در همان گزارش آمده؛ سرعت اجرا معیار پذیرش ایمنی برای پروژه بعدی نیست.
منبع مطالعه موردی: گزارش منتشرشده پیمانکار درباره عملیات خارگ.
۶. ابزار ویژه اعضا: پرونده تصمیم انشعابگیری گرم
ابزار پیشنهادی برای دانلود اعضای ویژه: کاربرگ اکسل «دروازههای تأیید انشعابگیری گرم» با ستونهای شناسه خط، نقشه ضخامت، فاصله از درز و فلنج، بازه فشار و دبی، مدارک روش جوشکاری، صلاحیت نفرات، آزمون شیر و دستگاه، امضای بهرهبرداری و وضعیت توقف کار.
خروجی کاربرگ باید یکی از سه وضعیت تأیید برای مرحله بعد، نیازمند مدرک یا بازطراحی، توقف باشد. مقدار توصیهای ۴٫۸ میلیمتر در فایل نباید بهصورت چراغ سبز خودکار برنامهنویسی شود.
دعوت به اقدام: پس از اتصال این بخش به فرم عضویت و بارگذاری فایل واقعی، عضو ویژه با ثبت ایمیل نسخه قابل ویرایش را دریافت کند.
۷. سناریوی ویدئویی ترم ۳: تصمیم توقف در آستانه برش
جایگاه پیشنهادی در دوره جامع آموزش خطوط لوله: ترم ۳، بخش «مداخله روی خط فعال و تعمیرات داغ». سناریوی نقشآفرینی، گفتوگوی بازرس، سرپرست بهرهبرداری، مسئول ایمنی و مجری انشعابگیری را درست پیش از فرمان برش بازسازی میکند.
داده تازه صحنه این است: فشار خط بالا رفته، دبی از محدوده تأییدشده روش جوشکاری خارج شده و آزمون مجموعه هنوز امضای پذیرش ندارد. فراگیر باید کار را متوقف کند، مسئول تصمیم را مشخص کند و شرط شروع دوباره را بنویسد.
دعوت به ثبتنام: برای تمرین این تصمیم در شبیهسازی ویدئویی ترم ۳ ثبتنام کنید. معرفی این سناریو، ادعای انتشار یا فیلمبرداری انجامشده دوره نیست.
۸. پرسشهای فنی چالشی
آیا اندازهگیری ضخامت ۵ میلیمتر، بهتنهایی انشعابگیری گرم را مجاز میکند؟
خیر. API RP 2201 بند ۶٫۴ عدد ۴٫۸ میلیمتر را برای بسیاری از کاربردها توصیه میکند؛ تحمل فشار، عیوب موضعی، بار اتصال و تحلیل حرارتی جوش همچنان باید تأیید شوند.
آیا افزایش دبی خط همیشه خطر سوختگی عبوری را کاهش میدهد؟
خیر. جریان میتواند گرما را دفع کند، اما افزایش نرخ سردشدن ممکن است خطر ترک جوش را بالا ببرد؛ محدوده دبی باید برای روش جوشکاری همان خط تعیین شود.
آیا پس از قبولی جوش، میتوان بدون آزمون مجموعه شیر و دستگاه برش را آغاز کرد؟
خیر. API RP 2201 بند ۱۰٫۵ آزمون اتصال جوشی و دستگاه را پیش از برش مطرح میکند؛ آببندی شیر، پکینگ و مسیر تخلیه نیز باید کنترل شوند.
آیا پروانه کار گرم، مدیریت تغییر انشعاب جدید را پوشش میدهد؟
خیر. پروانه، خطرات اجرای کار را کنترل میکند؛ API RP 2201 بند ۸٫۲ اثرات کوتاهمدت و بلندمدت اتصال جدید بر سامانه را در بررسی مدیریت تغییر قرار میدهد.
۹. پروژه ارزیابی شایستگی: صدور یا رد مجوز برش
سناریوی آموزشی فرضی: در یک خط نفت ۲۰ اینچ در جنوب کشور، فشار فعلی ۷٫۰ مگاپاسکال است و برای نصب انشعاب ۶ اینچ درخواست شده است. ضخامت اسمی ۹٫۵ میلیمتر است؛ نقشه فراصوت در ردپای اتصال، مقادیر ۸٫۸، ۸٫۶ و ۴٫۵ میلیمتر را نشان میدهد. محل پیشنهادی ۳۲ سانتیمتر از فلنج فاصله دارد. فشار پیشنهادی آزمون مجموعه ۸٫۰ مگاپاسکال است.
ترکیب سیال، نتیجه بررسی تورق، مشخصات ماده لوله و بازه مجاز دبیِ روش جوشکاری هنوز به پرونده پیوست نشدهاند. مقدار ۴٫۵ میلیمتر نیز تا زمان راستیآزمایی، یک اندازهگیری معتبرِ دارای پیامد ایمنی فرض شود.
- خروجی مورد انتظار: یک گزارش یکصفحهای با تصمیم «توقف در محل فعلی»، دلایل بندمحور، مدارک ناقص، گزینه تغییر محل یا توقف خط و مسئول امضای شروع دوباره بنویسید.
- کنترل عددی: ۴٫۵ میلیمتر از توصیه عمومی ۴٫۸ میلیمتری کمتر است؛ ۳۲ سانتیمتر از فاصله پیشنهادی ۴۶ سانتیمتری تا فلنج کمتر است. برای فشار داخلی ۷٫۰ مگاپاسکال، سقف راهنمای تقریبیِ اختلاف ۱۰ درصدی برابر ۷٫۷ مگاپاسکال است؛ آزمون پیشنهادی ۸٫۰ مگاپاسکال بدون ارزیابی مستقل قابل تأیید نیست.
- توجه: حتی انتخاب محل ضخیمتر و اصلاح فشار آزمون، بدون شناخت ماده، عیوب، ترکیب سیال، طراحی اتصال و روش جوشکاری حین سرویس، مجوز آغاز کار ایجاد نمیکند.
شاخص تصحیح از ۱۰۰: تشخیص توقف و ارجاع درست به بند ۶٫۴: ۲۵ امتیاز؛ فاصله و بازنگری بند ۶٫۸: ۱۵؛ تحلیل آزمون طبق بند ۱۰٫۵ و عدد ۷٫۷: ۲۰؛ فهرست مدارک فنی و مدیریت تغییر: ۲۵؛ تعیین مسئولیت، پایش فرایند و شرط شروع دوباره: ۱۵ امتیاز. صدور مجوز برش با دادههای فعلی، مردود است.
۱۰. جدول خلاصه طلایی
| مفهوم کلیدی | اشتباه رایج | الزام استاندارد | اقدام بحرانی در صحنه |
|---|---|---|---|
| ضخامت و عیوب | تأیید با یک عدد ضخامت | API RP 2201، بند ۶٫۴ | نقشه فراصوت و عیوب را بازبینی کنید؛ تا تأیید مهندس، جوش ندهید. |
| جریان حین جوشکاری | فرض ایمنبودن هر دبی بالا | API RP 2201، بند ۶٫۳ | خروج از بازه مصوب را به اتاق کنترل اعلام و کار را متوقف کنید. |
| اتصال و محل | انتخاب صرفاً بر پایه دسترسی دستگاه | API RP 2201، بند ۶٫۸؛ ASME B31.4، بند ۴۰۴٫۳٫۵ | فاصله از درز و فلنج، تقویت و بار تکیهگاهی را بررسی کنید. |
| آزمون پیش از برش | آزمون فقط اتصال جوشی | API RP 2201، بندهای ۱۰٫۴ و ۱۰٫۵ | شیر، دستگاه، پکینگ و آزمون مجموعه را پیش از فرمان برش تأیید کنید. |
| مجوز و تغییر | یکی دانستن پروانه کار با تأیید طرح | API RP 2201، بندهای ۸٫۱ و ۸٫۲؛ OSHA 1910.119(k) و (l) | امضای مستقل بهرهبرداری، مهندسی، بازرسی و ایمنی را کنترل کنید. |
| پایان عملیات | برداشتن دستگاه بدون مهار سیال محبوس | API RP 2201، بند ۱۰٫۶ | دیسک بریدهشده را بازیابی، شیر را ببندید و تخلیه کنترلشده و پایش نشتی را ثبت کنید. |

دیدگاهتان را بنویسید
برای نوشتن دیدگاه باید وارد بشوید.