
ایمنی سنگ فرز و ابزار برقی دستی؛ دیسک، گارد و RPM قبل از انفجار صفحه
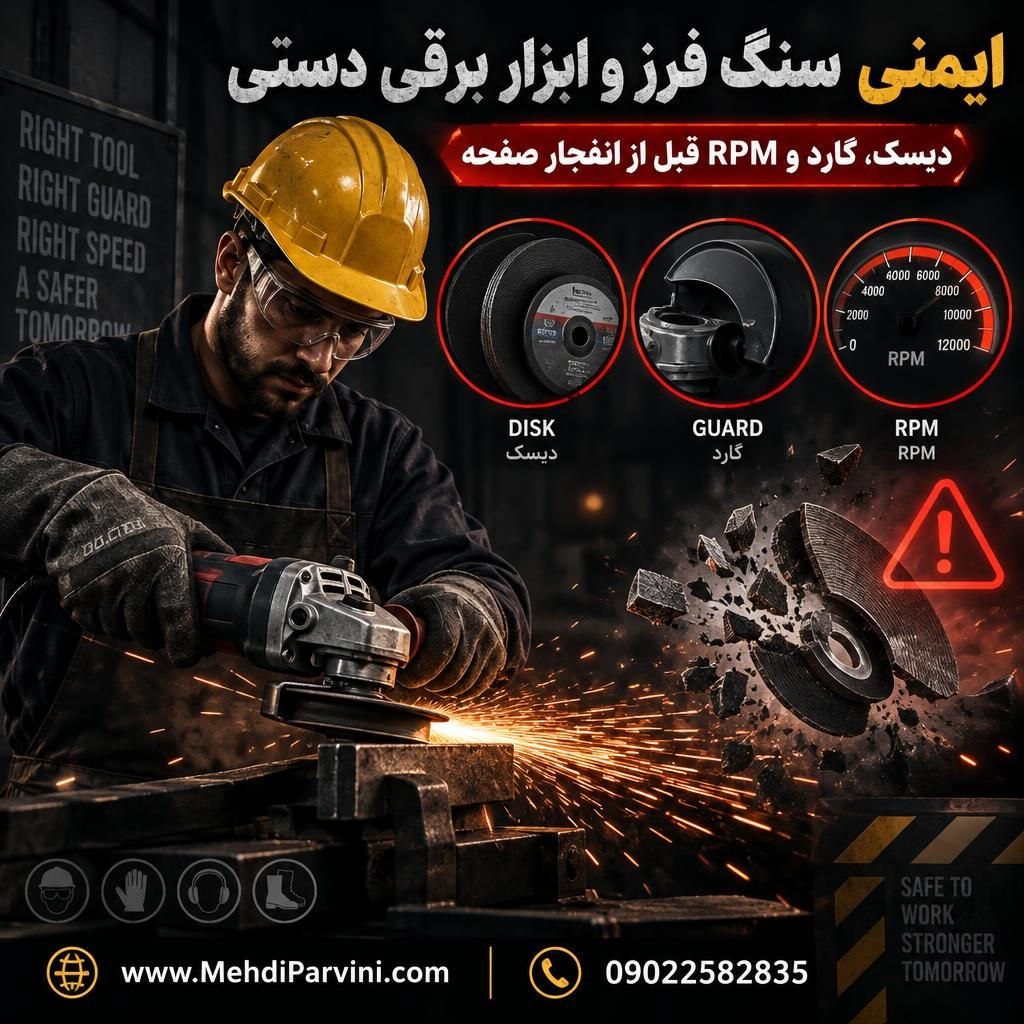
در کارگاه تعمیرات، عبارت «صفحه نو است» هیچ مجوزی برای Start نیست.
قبل از فشردن کلید باید حداکثر دور مجاز صفحه (Maximum RPM)، دور بیباری دستگاه (No-Load Speed)، قطر صفحه، نوع صفحه، گارد، فلنج و وضعیت فیزیکی دیسک کنترل شوند.قاعده غیرقابل مذاکره:
Maximum RPM درجشده روی صفحه باید مساوی یا بیشتر از No-Load RPM دستگاه باشد.
اگر عدد صفحه کمتر است، آن صفحه روی آن دستگاه نصب نمیشود.
در کارگاههای مناطق نفتخیز جنوب، نفت فلات قاره، نفت مناطق مرکزی و اروندان،
این کنترل برای سنگ فرز (Angle Grinder)، فرز مستقیم (Die Grinder)، ابزار سیمی دوار و سایر ابزارهای برقی دستی باید وارد Pre-Use Inspection و Toolbox شود.
سناریوی شکست؛ صفحه 8,500 rpm روی دستگاه 11,000 rpm
[سناریوی فرضی واقعگرایانه در کارگاههای پشتیبانی جنوب]
تکنسین برای بریدن یک نبشی فولادی در کنار میز مونتاژ، یک سنگ فرز 125 mm را از Tool Room تحویل میگیرد.
پلاک دستگاه No-Load Speed برابر 11,000 rpm را نشان میدهد.
روی میز یک صفحه Abrasive با قطر ظاهراً مناسب وجود دارد؛ اما Maximum Speed روی صفحه
8,500 rpm درج شده است. تکنسین قطر را کنترل میکند ولی RPM را نمیخواند.
صفحه نصب میشود. گارد نیز قبلاً برای دسترسی بهتر به قطعه باز شده است.
هنگام برش، صفحه در شیار گیر میکند، بار جانبی میگیرد و میشکند.
بخشی از قطعات شکسته در مسیر اپراتور پرتاب میشوند. Face Shield شدت آسیب را کاهش میدهد،
اما حذف Guard باعث شده یکی از مهمترین لایههای حفاظتی سیستم وجود نداشته باشد.
خطاهای مستقیم:
- Maximum RPM صفحه با No-Load RPM دستگاه مقایسه نشده است.
- گارد محافظ (Wheel Guard) حذف شده است.
- صفحه از نظر نوع کاربرد و Side Loading کنترل نشده است.
- Pre-Use Inspection به «کابل سالم است؟» محدود شده است.
علت ریشهای:
سیستم Tool Control قطر صفحه را کنترل میکرد، اما تطابق
Tool + Wheel Type + Diameter + RPM + Guard
بهعنوان یک زنجیره واحد تعریف نشده بود.
قانون طلایی RPM؛ عدد دستگاه و صفحه را کنار هم بگذارید
روی پلاک ابزار، دور بیباری (No-Load Speed) یا سرعت نامی دستگاه درج میشود.
روی دیسک Abrasive نیز حداکثر سرعت مجاز (Maximum Operating Speed) درج میشود.
Maximum RPM دیسک ≥ No-Load RPM دستگاه
مثال ۱؛ قابل بررسی برای استفاده
دستگاه: 10,000 rpm
دیسک: 12,200 rpm Maximum
از نظر RPM، شرط اولیه برقرار است؛ اما هنوز قطر، نوع دیسک، Arbor، Guard، Flange و کاربرد باید بررسی شوند.
مثال ۲؛ غیرمجاز
دستگاه: 11,000 rpm
دیسک: 8,500 rpm Maximum
صفحه حتی برای «یک برش دوثانیهای» روی این دستگاه نصب نمیشود.
چرا افزایش RPM خطر را بهسرعت بالا میبرد؟
سرعت محیطی (Peripheral Speed) لبه دیسک با قطر و RPM افزایش مییابد.
برای درک کارگاهی میتوان از رابطه زیر استفاده کرد:
که در آن:
- v = سرعت محیطی بر حسب m/s
- D = قطر دیسک بر حسب متر
- N = سرعت دوران بر حسب rpm
مثال صفحه 125 mm در 11,000 rpm
v = 3.1416 × 0.125 × 11,000 ÷ 60 ≈ 72 m/s
یعنی لبه صفحه تقریباً با سرعت 72 متر بر ثانیه حرکت میکند.
این محاسبه برای فهم انرژی سیستم است؛ معیار مجاز بودن همچنان Rating سازنده دیسک و ابزار است.
اول نوع صفحه را مشخص کنید؛ Cutting Disc با Grinding Disc یکی نیست
| ابزار مصرفی | کاربرد | خطای خطرناک |
|---|---|---|
| صفحه برش (Cut-Off Wheel) | برش طبق مشخصات سازنده | Grinding جانبی با صفحه نازکی که برای Side Load طراحی نشده است |
| صفحه ساب (Grinding Wheel) | Grinding طبق Type و زاویه توصیهشده سازنده | استفاده خارج از کاربرد تعیینشده |
| فلاپ دیسک (Flap Disc) | Finishing/Grinding طبق Rating | RPM یا کاربرد خارج از مشخصات سازنده |
| برس سیمی (Wire Wheel/Brush) | زنگزدایی/تمیزکاری طبق Rating | استفاده بالاتر از Maximum RPM یا با Wireهای آسیبدیده |
نوع صفحه از روی ظاهر حدس زده نمیشود.
Marking سازنده، Wheel Type، Dimensions، Maximum Speed و Intended Use خوانده شود.
بازرسی دیسک؛ قبل از نصب دنبال چه چیزی بگردیم؟
صفحه Abrasive قبل از نصب باید از نظر آسیب حمل، انبارش و استفاده قبلی بررسی شود.
- ترک (Crack).
- لبپریدگی (Chipping).
- تاب یا تغییر شکل.
- آسیب اطراف Arbor Hole.
- آلودگی شدید به روغن یا مواد نامناسب.
- آسیب ناشی از رطوبت/شرایط نگهداری در صورت حساسیت محصول.
- Label ناخوانا.
- Maximum RPM نامشخص.
- تاریخ مصرف یا محدودیت عمر، در صورتی که سازنده برای محصول تعیین کرده باشد.
دیسکی که Maximum RPM آن قابل اثبات نیست وارد سرویس نمیشود.
Ring Test؛ برای هر دیسکی نسخه واحد نداریم
آزمون صدای حلقهای (Ring Test) برای برخی چرخهای ساینده قابل استفاده است، اما برای همه انواع و ابعاد Abrasive Wheel کاربرد ندارد.
انجام Ring Test باید مطابق نوع Wheel و دستورالعمل سازنده/روش استاندارد مربوط باشد.
دیسک نازک Cut-Off، Diamond Wheel و برخی Wheelهای دیگر را نباید صرفاً با یک روش عمومی آزمایش کرد.
مهمتر از همه، Ring Test جای Visual Inspection، Speed Rating و نصب صحیح را نمیگیرد.
قطر دیسک؛ گارد را برای جا دادن صفحه بزرگتر باز نکنید
اگر دستگاه برای Maximum Wheel Diameter مشخصی طراحی شده، نصب دیسک بزرگتر فقط مسئله جا شدن داخل Guard نیست.
دیسک بزرگتر میتواند:
- سرعت محیطی متفاوتی ایجاد کند.
- با Guard سازگار نباشد.
- هندسه تماس ابزار را تغییر دهد.
- از محدوده طراحی دستگاه خارج شود.
برداشتن Guard یک Grinder کوچک برای نصب Wheel بزرگتر.
گارد؛ قطعه مزاحم نیست، بخشی از سیستم مهار شکست صفحه است
محافظ صفحه (Wheel Guard) باید متناسب با ابزار و Wheel مورد استفاده باشد، سالم باشد و در موقعیت حفاظتی صحیح قرار گیرد.
وظیفه Guard فقط جلوگیری از تماس انگشت با Wheel نیست؛ در صورت شکست Wheel، Guard بخشی از مسیر پرتاب قطعات را محدود میکند.
در Pre-Use Check گارد را از این نظر ببینید
- وجود دارد.
- ترک یا تغییر شکل ندارد.
- Mounting آن شل نیست.
- برای Wheel/Operation موردنظر مناسب است.
- به دیسک تماس ندارد.
- در جهت مناسب نسبت به اپراتور تنظیم شده است.
بستن Guard با سیم، بست کمربندی، پیچ نامتناسب یا جوشکاری روی Guard آسیبدیده تعمیر قابل قبول نیست.
فلنج و مهره؛ صفحه را با هر واشری نبندید
مجموعه فلنج (Flange)، مهره (Lock Nut) و Arbor باید همان آرایش تأییدشده برای ابزار و Wheel باشد.
Flange وظیفه انتقال و توزیع نیروی بستن به Wheel را دارد.
استفاده از Washer دستساز، Flange ماشینکاریشده بدون Design Basis یا مهره نامتناسب میتواند بار نامناسبی به صفحه وارد کند.
- Flange تمیز باشد.
- سطح تماس آسیب جدی نداشته باشد.
- Arbor Thread سالم باشد.
- Wheel بدون زور روی Arbor مناسب قرار گیرد.
- مهره با ابزار و جهت صحیح نصب شود.
عدد Torque عمومی برای تمام Grinderها و Wheelها وجود ندارد.
دستورالعمل سازنده ابزار/سیستم نصب ملاک است؛ Over-Tightening میتواند Wheel را آسیب بزند.
Spindle Lock؛ فقط وقتی دستگاه کاملاً متوقف و بیانرژی است
قفل محور (Spindle Lock) برای تعویض Wheel طبق طراحی ابزار است؛
نه برای ترمزکردن صفحه در حال دوران.
قبل از تعویض دیسک:
- دستگاه خاموش شود.
- ابزار برقی از منبع انرژی جدا شود؛ برای Battery Tool باتری طبق روش سازنده جدا/ایمن شود.
- Wheel کاملاً متوقف شود.
- سپس Spindle Lock و ابزار مناسب استفاده شود.
رانتست بعد از تعویض صفحه؛ بدن در صفحه دوران قرار نگیرد
بعد از نصب Wheel و قبل از تماس با Workpiece، ابزار باید در موقعیت کنترلشده و طبق دستورالعمل سازنده Run-Up شود.
اپراتور و افراد دیگر نباید در مسیر محتمل پرتاب Wheel قرار بگیرند.
صدای غیرعادی، Vibration، Wobble یا Runout غیرعادی یعنی دستگاه Stop و دوباره بررسی شود.
Wheel بدون تماس با Workpiece، بدون Vibration غیرعادی، بدون صدای غیرعادی و بدون تماس با Guard میچرخد.
مدت و روش دقیق Run-Up باید مطابق نوع Wheel و دستورالعمل سازنده/استاندارد مربوط انجام شود؛
یک زمان ثابت را به همه Abrasive Wheelها تعمیم ندهید.
Kickback؛ وقتی شیار دیسک را میگیرد
پسزدگی (Kickback) زمانی رخ میدهد که Wheel در Workpiece گیر کند یا حرکت آن ناگهان محدود شود و Reaction Torque ابزار را به سمت اپراتور پرتاب کند.
ریسک Kickback با این شرایط افزایش مییابد:
- پیچاندن Cutting Disc داخل Kerf.
- اعمال Side Load به Cut-Off Wheel.
- Support نامناسب قطعه.
- بستهشدن شیار برش روی Wheel.
- فشار بیش از حد اپراتور.
- استفاده از Wheel نامناسب.
قطعه را مهار کنید
Workpiece باید با گیره (Vice)، Clamp یا Fixture مناسب مهار شود.
گرفتن قطعه کوچک با دست و برش آن با Grinder یک روش کنترلشده نیست.
خط آتش؛ اگر صفحه بشکند قطعات کجا میروند؟
قبل از Start، اپراتور باید خط آتش (Line of Fire) Wheel را مشخص کند.
فقط Spark Direction مهم نیست؛ مسیر احتمالی قطعات Wheel در شکست نیز باید دیده شود.
افراد، Hose، کابل، سیلندر گاز، Drum، شیشه، تجهیز حساس و مسیر عبور نفر از Plane/Fragment Zone دور شوند.
قبل از Start از اپراتور بپرسید:
«اگر همین الآن صفحه سهتکه شود، هر تکه احتمالاً به کدام سمت میرود؟»
جرقه سنگ فرز؛ عملیات سرد فرض نکنید
Grinding و Cutting میتوانند جرقه و ذرات داغ ایجاد کنند.
در محیط پالایشگاهی، کارگاه Hydrocarbon Service یا نزدیکی مواد قابلاشتعال، الزامات کار گرم (Hot Work) و مجوز کار (Permit to Work – PTW) سایت باید بررسی شوند.
قبل از Start مسیر Spark را برای این موارد Walkdown کنید:
- تینر و حلال.
- روغن و گریس.
- پارچه روغنی.
- رنگ.
- Drum و Container.
- Drain و Trench.
- عایق و مواد قابلاشتعال.
- سیلندرهای گاز.
اگر کار در Area عملیاتی انجام میشود، JSA، Gas Test و Hot Work Permit مطابق سیستم سایت اعمال شوند.
کابل برق؛ Tape جای عایق سالم را نمیگیرد
کابل، Plug و Strain Relief ابزار قبل از استفاده بررسی شوند.
- پارگی Outer Jacket.
- هادی نمایان.
- Plug شکسته.
- Pin آسیبدیده.
- اتصال موقت.
- گرمشدگی یا تغییر رنگ.
- شلشدن Cable Entry.
چند دور چسب برق روی کابل آسیبدیده، بهتنهایی اثبات تعمیر ایمن ابزار نیست.
ابزار معیوب باید از سرویس خارج و توسط فرد صلاحیتدار تعمیر/آزمایش شود.
برقگرفتگی؛ کلاس حفاظتی ابزار را بشناسید
ابزار برقی دستی باید از نظر سیستم حفاظت الکتریکی مطابق طراحی سازنده استفاده شود.
دو عایقی (Double-Insulated) بودن ابزار یا وجود Protective Ground باید از مشخصات دستگاه تعیین شود.
حذف Earth Pin، تبدیل دوشاخه با Adapter غیراستاندارد یا بازکردن سیستم حفاظتی برای «جا شدن در پریز» قابل قبول نیست.
در محیط مرطوب، فضای رسانا یا شرایط افزایشیافته خطر برقگرفتگی، حفاظت تکمیلی مانند
کلید جریان باقیمانده (Residual Current Device – RCD/GFCI) باید مطابق طراحی و روش سایت تعیین شود.
کابل رابط؛ طول بیشتر یعنی انتخاب سطح مقطع مهمتر
کابل رابط (Extension Cord) باید برای بار الکتریکی، طول مسیر و محیط کار انتخاب شده باشد.
استفاده از کابل سبک خانگی برای Grinder صنعتی میتواند Voltage Drop و Heating ایجاد کند.
Ampere ابزار، طول کابل، سطح مقطع هادی و Rating کابل باید با دستورالعمل OEM و سیستم برق سایت تطبیق داده شوند.
کابل حلقهشده روی Reel در بار بالا ممکن است Heat را بهتر از کابل بازشده دفع نکند؛
دستورالعمل Reel و Rating آن رعایت شود.
Side Handle را حذف نکنید
دسته جانبی (Side Handle) در Grinderهایی که سازنده آن را پیشبینی کرده بخشی از کنترل ابزار است.
حذف Handle برای رسیدن به فضای تنگ، توان اپراتور برای کنترل Kickback و Reaction Torque را کاهش میدهد.
ابزار در زمان Start و تماس با Workpiece با Grip کنترلشده نگه داشته شود.
وضعیت بدن نیز نباید در مسیر محتمل Kickback قرار گیرد.
PPE؛ Face Shield جای Safety Glasses را نمیگیرد
انتخاب تجهیزات حفاظت فردی (Personal Protective Equipment – PPE) باید از ارزیابی خطر واقعی انجام شود.
برای Grinding/Cutting معمولاً حفاظت چشم و صورت، شنوایی، دست و بدن مطرح است.
- عینک ایمنی (Safety Glasses/Goggles) متناسب با خطر پرتاب ذرات.
- شیلد صورت (Face Shield) بهعنوان حفاظت تکمیلی در برابر ذرات پرتابی.
- حفاظت شنوایی (Hearing Protection) بر اساس ارزیابی صدا.
- لباس کار مناسب در برابر Spark/Hot Particle.
- کفش ایمنی.
- حفاظت تنفسی در صورت وجود Dust/Fume Hazard و پس از ارزیابی مربوط.
نوع دستکش باید با ارزیابی خطر ابزار دوار و روش کار تعیین شود؛
دستکش نباید خود خطر گیرکردن در قطعات دوار ایجاد کند.
گردوغبار و پوشش قطعه؛ فقط فلز پایه را نبینید
Grinding روی Stainless Steel، Galvanized Steel، Coating، Paint یا مواد آلوده میتواند Exposure متفاوتی نسبت به فولاد ساده ایجاد کند.
قبل از کار مشخص کنید:
- Base Metal چیست؟
- Coating چیست؟
- آیا سطح قبلاً Hydrocarbon Service داشته است؟
- Dust Collection/Local Exhaust لازم است؟
- Respiratory Assessment لازم است؟
ماسک گردوغبار عمومی را بدون ارزیابی ماده و نوع آلاینده جایگزین کنترل مهندسی نکنید.
هفت خط قرمز؛ ابزار فوراً از سرویس خارج شود
| مشاهده | تصمیم |
|---|---|
| RPM صفحه کمتر از RPM دستگاه | STOP |
| Wheel ترکخورده یا لبپریده | Reject Wheel |
| Guard حذفشده/شکسته | Tool Out of Service |
| Label/RPM صفحه ناخوانا | Reject Until Identified |
| Vibration غیرعادی در Run Test | STOP & Inspect |
| کابل با هادی نمایان | Tool Out of Service |
| Switch معیوب یا گیرکرده | Tool Out of Service |
چکلیست پیش از استارت سنگ فرز
| ردیف | کنترل حیاتی | وضعیت |
|---|---|---|
| ۱ | نوع Wheel برای Cutting/Grinding موردنظر صحیح است؟ | ☐ بله ☐ خیر |
| ۲ | Maximum RPM صفحه ≥ No-Load RPM دستگاه است؟ | ☐ بله ☐ خیر |
| ۳ | قطر، ضخامت و Arbor صفحه با Tool/OEM سازگار است؟ | ☐ بله ☐ خیر |
| ۴ | صفحه فاقد Crack، Chip، Warp و آسیب Bore است؟ | ☐ بله ☐ خیر |
| ۵ | Guard صحیح، سالم و در موقعیت حفاظتی مناسب است؟ | ☐ بله ☐ خیر |
| ۶ | Flange، Lock Nut و Arbor صحیح و سالماند؟ | ☐ بله ☐ خیر |
| ۷ | Cable/Plug/Switch یا Battery System سالم است؟ | ☐ بله ☐ خیر |
| ۸ | Workpiece با Vice/Clamp مهار شده است؟ | ☐ بله ☐ خیر |
| ۹ | Spark/Fragment Line of Fire از نفر و مواد قابلاشتعال پاک است؟ | ☐ بله ☐ خیر |
| ۱۰ | Run Test بدون Vibration، Wobble و صدای غیرعادی انجام شده است؟ | ☐ بله ☐ خیر |
یک «خیر» در Wheel، RPM، Guard یا Flange = کلید Start فشرده نمیشود
Toolbox یکدقیقهای؛ پنج عدد و سؤال قبل از کار
سرپرست از تکنسین بخواهد روی ابزار واقعی نشان دهد:
- No-Load RPM دستگاه کجای Nameplate نوشته شده است؟
- Maximum RPM صفحه کجاست؟
- قطر Maximum Wheel دستگاه چند است؟
- این Wheel برای Cutting است یا Grinding؟
- اگر Wheel بشکند، Guard کدام سمت بدن را حفاظت میکند؟
- اگر صفحه در Kerf گیر کند، مسیر Kickback کجاست؟
- جرقهها در پایان مسیر به چه تجهیز یا مادهای میرسند؟
دانلود SOP و کارت بازرسی ابزار برقی دستی
بسته اجرایی ایمنی Grinder و Power Tool
Grinder SOP + Abrasive Wheel Inspection Card + RPM Matching Card + Guard Checklist + Power Cable Inspection
کد سند: SOP-PWT-090
|
ویرایش: Rev.00
📥 دانلود SOP-PWT-090
دکمه فوق نمایشی است. نسخه اجرایی باید با مدل واقعی Grinder، نوع Wheel، Maximum RPM،
سیستم برق کارگاه، OEM Manual، Hot Work Procedure و دستورالعمل HSE شرکت بهرهبردار تطبیق داده شود.
تمرین عددی؛ سرعت لبه دیسک را حساب کنید
Practical Challenge
یک سنگ فرز دارای No-Load Speed برابر 10,000 rpm است.
دیسک نصبشده قطر 125 mm و Maximum Rating برابر 12,200 rpm دارد.
سؤال اول: از نظر RPM آیا شرط اولیه برقرار است؟
سؤال دوم: سرعت محیطی دیسک در 10,000 rpm تقریباً چند m/s است؟
مشاهده پاسخ
شرط RPM برقرار است:
12,200 ≥ 10,000 rpm.
D = 0.125 m
v = π × 0.125 × 10,000 ÷ 60
≈ 65.4 m/s
اما این پاسخ فقط RPM را تأیید میکند.
Type، Diameter، Arbor، Guard، Flange و Intended Application همچنان باید کنترل شوند.
گیتتست نهایی؛ سه ابزار روی میز بگذارید
روی میز کارگاه یک Grinder، یک Cutting Disc و یک Grinding Disc قرار دهید.
تکنسین بدون روشنکردن دستگاه باید ظرف 60 ثانیه این موارد را مشخص کند:
- RPM دستگاه.
- RPM هر Wheel.
- کاربرد هر Wheel.
- Maximum Diameter مجاز ابزار.
- وضعیت Guard.
- وضعیت Flange/Arbor.
- خط آتش شکست Wheel.
اگر تکنسین فقط از روی رنگ یا ضخامت صفحه تصمیم بگیرد و Marking/RPM را نخواند،
برای انتخاب مستقل Abrasive Wheel آماده نیست.
مراجع فنی برای تعمیرات، ابزارخانه و HSE
- OSHA 29 CFR 1910.243: الزامات عمومی ابزارهای برقی دستی و تجهیزات قابلحمل.
- OSHA 29 CFR 1910.215: الزامات ماشینآلات چرخ ساینده و اصول مرتبط با Abrasive Wheel Safety.
- OSHA 29 CFR 1910.242: الزامات عمومی ابزار و تجهیزات دستی/برقی.
- ANSI B7.1: الزامات ایمنی استفاده، نگهداری و حفاظت چرخهای ساینده.
- ISO 525: Marking و مشخصات محصولات ساینده Bonded Abrasive در کاربردهای مرتبط.
- دفترچه سازنده (OEM Manual): مرجع اصلی Maximum Wheel Diameter، Speed، Guard، Flange، Handle و Mounting Arrangement ابزار واقعی.
- IPS/روش اجرایی شرکت بهرهبردار: الزامات جاری Portable Electrical Tools، Hot Work، Electrical Safety و Tool Inspection مبنای اجرایی سایت است.
جمعبندی عملیاتی؛ قبل از Start پنج تطابق را اثبات کنید
سنگ فرز سالم با صفحه نامناسب هنوز یک سیستم ناایمن است.
صفحه سالم روی دستگاه با RPM بالاتر از Rating نیز ناایمن است.
Guard سالم نیز استفاده غلط از Cut-Off Wheel را جبران نمیکند.
فرمول ذهنی قبل از Start:
نوع صفحه را بخوان → RPM را تطبیق بده → قطر و Arbor را کنترل کن → Guard و Flange را ببین → قطعه را مهار کن → Line of Fire را پاک کن → Run Test بگیر → سپس برش را شروع کن
سؤال نهایی سرپرست این نیست:
«صفحه نو است؟»
سؤال درست این است:
«Maximum RPM این صفحه چند است، No-Load RPM دستگاه چند است و اگر همین صفحه در دور کامل بشکند، Guard و موقعیت بدن تو کدام مسیر پرتاب را کنترل میکنند؟»

دیدگاهتان را بنویسید
برای نوشتن دیدگاه باید وارد بشوید.