
اصول نظم و انضباط صنعتی (5S) در سایت پالایشگاهی
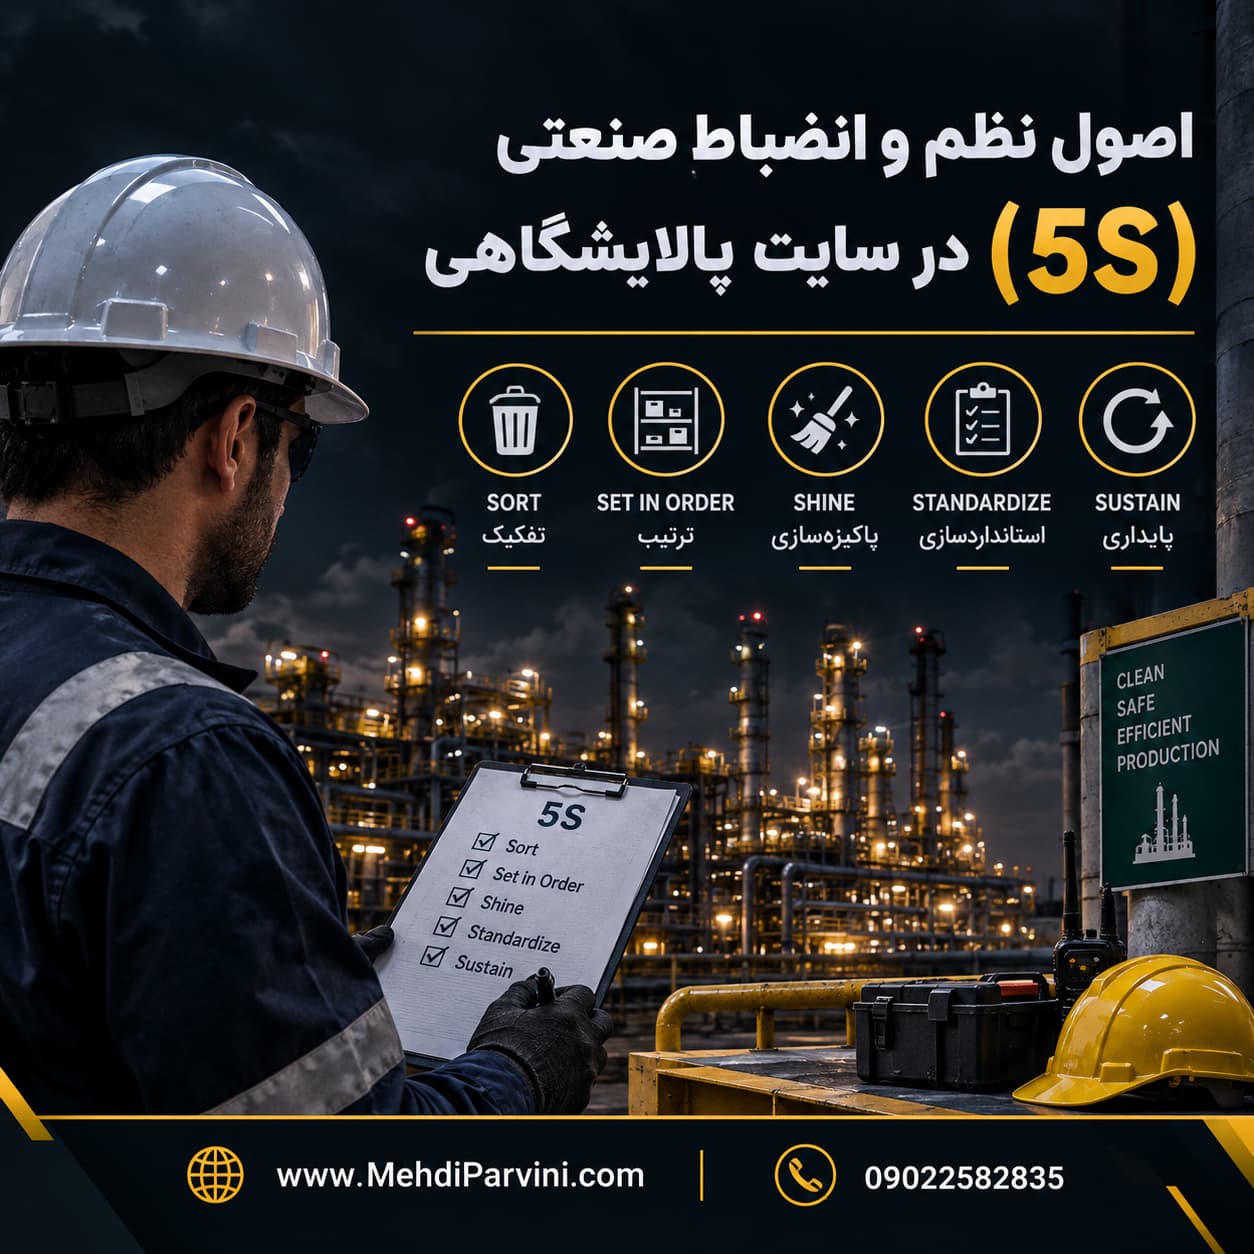
در محیط پیچیده و پرخطر پالایشگاههای گاز عسلویه، انضباط کارگاهی (Housekeeping) تنها یک اقدام زیباییشناختی نیست؛ بلکه اولین خط دفاعی در پیشگیری از حوادث فاجعهبار است. نظام آراستگی یا 5S، یک ابزار قدرتمند مهندسی است که با حذف خطاهای انسانی، کاهش زمان جستجوی ابزار در دمای ۴۵ درجه و ممانعت از تجمع مواد اشتعالزا، قابلیت اطمینان عملیاتی را افزایش میدهد. در این مقاله، از منظر ایمنی فرآیند (PSM) بررسی میکنیم که چگونه رها کردن یک ابزار ساده روی شبکههای فلزی (Grating)، میتواند زنجیرهای از حوادث را طبق مدل پنیر سوئیسی (Swiss Cheese Model) فعال کند.
پیش از ورود به مبحث حاضر، توصیه میشود مقاله مدیریت تنشهای حرارتی (Heat Stress) در فصل تابستان را مطالعه کنید، زیرا بینظمی در محیط کار مستقیماً باعث افزایش زمان انجام وظایف و تشدید تنش حرارتی در پرسنل میشود.
فلسفه 5S و ضرورت آن در سایتهای عملیاتی پارس جنوبی
نظام 5S شامل پنج گام ساماندهی (Sort)، نظم و ترتیب (Set in order)، پاکیزهسازی (Shine)، استانداردسازی (Standardize) و تثبیت (Sustain) است. در مجتمعهای گازی که با هیدروکربنهای سبک و گازهای سمی نظیر سولفید هیدروژن (H₂S) سروکار دارند، اجرای این نظام یک الزام قطعی است، نه یک انتخاب مدیریتی.
در شرایط آبوهوای شرجی عسلویه، پراکندگی قطعات، انباشت ضایعات و نشتیهای روغن به سرعت با گرد و غبار ترکیب شده و سطوح به شدت لغزندهای ایجاد میکنند. این شرایط، نرخ حوادث لغزش، سکندری خوردن و سقوط (Slip, Trip, Fall) را به شدت بالا میبرد. 5S به عنوان یک کنترل مدیریتی قدرتمند، بار شناختی پرسنل را کاهش داده و تمرکز آنها را بر روی وظایف اصلی حفظ میکند.
سفر یک خطر: از یک قطره روغن تا توقف تولید
بیایید حادثه را از منبع تا پیامد بررسی کنیم. فرض کنید در واحد شیرینسازی گاز، یک پمپ آمین دارای نشتی جزئی روغن است و همزمان ابزارهای تعمیراتی روی زمین رها شدهاند. این نقطه شروع انحراف است.
بر اساس سلسله مراتب کنترل خطرات (Hierarchy of Controls)، اگر خطر نشتی روغن در مبدأ (حذف یا جایگزینی) کنترل نشود، وارد محیط میشود. اپراتوری که تجهیزات حفاظت فردی (Personal Protective Equipment – PPE) مناسبی ندارد و به دلیل گرمای شدید دچار خستگی است، برای بستن یک ولو (Valve) به پمپ نزدیک میشود.
طبق مدل پنیر سوئیسی، در اینجا چندین لایه دفاعی سوراخ شدهاند: نشتی مهارنشده (خطای تجهیز)، رها کردن ابزار در مسیر تردد (انضباط ضعیف)، خستگی اپراتور (خطای انسانی) و عدم نظارت (نقص مدیریتی). اپراتور روی روغن میلغزد، سر او به ولو برخورد کرده و ضمن آسیب شدید فردی، ساقه ولو (Valve Stem) دچار شکستگی و نشت گاز سمی میشود. یک بینظمی ساده، به توقف اضطراری (ESD) واحد منجر میگردد.
تشریح گامهای 5S در محیط پرخطر گازی
۱. ساماندهی (Seiri – Sort)
در سایتهای فرآیندی، باید بین اقلام ضروری و غیرضروری خط قشنگی بکشیم. قطعات مازاد، داربستهای بازنشده و متریالهای عایقکاری پس از اتمام کار باید فوراً از سایت خارج شوند (Red Tagging). حضور این مواد در سایت، بار حریق (Fire Load) را افزایش داده و در صورت بروز حریق، مهار آن را دشوار میسازد.
۲. نظم و ترتیب (Seiton – Set in Order)
«هر چیز در جای خود و یک جای مشخص برای هر چیز.» شیلنگهای آب آتشنشانی، کپسولهای اطفاء حریق و کیتهای نشتبند باید در دسترسترین حالت ممکن باشند. مسیرهای خروج اضطراری (Escape Routes) تحت هیچ شرایطی نباید با پالتهای مواد شیمیایی یا تجهیزات تعمیراتی مسدود شوند.
۳. پاکیزهسازی (Seiso – Shine)
تمیزکاری در پالایشگاه مساوی با بازرسی است (Cleaning is Inspection). وقتی سایت تمیز باشد، کوچکترین نشتی گاز، روغن یا آب خنککننده فوراً تشخیص داده میشود. در واحدهای کمپرسور، تجمع گریس و روغن میتواند در دمای بالا منجر به اشتعال خودکار (Auto-ignition) شود.
۴. استانداردسازی (Seiketsu – Standardize)
تهیه چکلیستهای مدون برای ارزیابی وضعیت Housekeeping. مشخص کردن رنگبندی مسیرهای تردد (Walkways) با رنگ زرد، تعیین محلهای دقیق قرارگیری سطلهای زباله صنعتی و اجرای رویههای یکسان برای تحویل و تحول شیفت (Shift Handover) در شرایط ایمن و آراسته.
۵. تثبیت و انضباط (Shitsuke – Sustain)
ایجاد فرهنگ ایمنی (Safety Culture) که در آن، حفظ انضباط صنعتی یک رفتار نهادینه باشد. برگزاری آموزشهای مستمر، پایشهای میدانی توسط سرپرستان و تخصیص پاداش برای واحدهای برتر در حفظ 5S، تضمینکننده پایداری این نظام است.
در طول تعمیرات اساسی (Turnaround) و زمانهایی که عملیات کار گرم (Hot Work) در طبقات فوقانی پایپرکها (Pipe Racks) در حال انجام است، وجود مواد اشتعالزا یا زبالههای صنعتی (تکههای گونی، مقوا و پالت چوبی) در طبقات پایین، پتانسیل قطعی بروز آتشسوزیهای بزرگ را دارد. انضباط کارگاهی پیشنیاز صدور هرگونه پرمیت است.
خطاهای رایج، پیامدها و اقدامات اصلاحی
| شرایط ناایمن / خطای رایج | مکانیسم حادثه / پیامد | اقدام اصلاحی و کنترل |
|---|---|---|
| رها کردن بست داربست روی Grating | سقوط شیء (Dropped Object) روی سر پرسنل طبقه پایین / ضربه مغزی | الزام به استفاده از توری محافظ / خروج فوری ضایعات پس از کار |
| انباشت ضایعات عایقکاری اطراف پمپها | افزایش بار حریق / پنهان ماندن نشتیهای خطرناک تجهیز | اجرای کمپین روزانه پاکسازی (Daily Shine) در سایت |
| کابلکشیهای موقت و رهاشده روی زمین | خطر سکندری خوردن / برقگرفتگی در صورت تجمع آب در سایت | آویزان کردن کابلها (Cable Routing) حداقل با ارتفاع ۲ متر |
| مسدود کردن دوشهای ایمنی (Safety Showers) | تاخیر در شستشوی مواد شیمیایی / سوختگی شدید چشمی و پوستی | خطکشی حریم تجهیزات ایمنی / ممنوعیت قطعی قرار دادن تجهیز در حریم |
شاخصهای پایش عملکرد HSE در انضباط صنعتی
برای اندازهگیری اثربخشی 5S، باید دادههای کمی را پایش کنیم. اولین شاخص، تعداد عدمانطباقهای ثبت شده مرتبط با Housekeeping در بازدیدهای روزانه (Safety Walkdown) است. روند نزولی این شاخص نشاندهنده بهبود فرهنگ ایمنی است.
شاخص دوم، زمان واکنش در مانورهای اضطراری است. وقتی سایت منظم باشد و مسیرهای دسترسی باز باشند، تیمهای واکنش در شرایط اضطراری (ERT) میتوانند در کمتر از زمان استاندارد (مثلاً ۳ تا ۵ دقیقه) به محل حریق برسند. بینظمی این زمان طلایی را نابود میکند.
سناریوی تمرین میدانی (Field Exercise)
شرح وضعیت: در حین ارزیابی ریسک شغلی (Job Safety Analysis – JSA) برای انجام یک عملیات تعویض فلنج در واحد ریکاوری گوگرد (SRU)، مشاهده میکنید که پیمانکار قبلی، ابزارهای دستی، چند گونی ضایعات پشم سنگ و کابلهای جوشکاری را در محوطه کار رها کرده است.
خطرات شناساییشده: خطر سکندری خوردن روی کابلها، خطر آتشسوزی ضایعات در صورت انجام کار گرم مجاور، و مانعتراشی در مسیر فرار پرسنل در صورت نشت H₂S.
تصمیم مورد انتظار پرسنل: سرپرست کار (Job Performer) باید از شروع کار جدید خودداری کرده و در قالب نظام مجوز کار (Permit To Work – PTW)، تعلیق موقت پرمیت را تا زمان پاکسازی کامل محیط درخواست کند.
اقدامات اصلاحی: توقف کار (Stop Work Authority)، الزام پیمانکار قبلی به بازگشت و اجرای 5S، و مستندسازی این نقص به عنوان یک رویداد شبهحادثه (Near Miss) برای جلوگیری از تکرار.
معیار ارزیابی عملکرد: سرعت و قاطعیت سرپرست در متوقف کردن کار ناایمن و توانایی تیم در ایجاد یک محیط عاری از مانع پیش از استارت مجدد عملیات.
جمعبندی فنی و عملیاتی
در صنعت گاز، انضباط صنعتی یک وظیفه جانبی برای خدمات پشتیبانی نیست؛ بلکه قلب تپنده مدیریت ریسک است. اجرای صحیح 5S، خطاهای پنهان را آشکار میسازد، زمان واکنش در شرایط اضطراری را به حداقل میرساند و از تبدیل شدن نشتیهای کوچک به فجایع بزرگ جلوگیری میکند. مهندسی ایمنی از کف سایت و با چیدمان درست ابزارها آغاز میشود.
پس از درک اهمیت انضباط در یک محیط استاتیک، باید چالشهای محیطهای دینامیک را بررسی کنیم. لذا در مرحله بعد، حتماً مقاله مدیریت تردد و ترافیک وسایل نقلیه سنگین در پلنت را مطالعه نمایید تا با اصول کنترل ریسک ماشینآلات متحرک در سایتهای شلوغ آشنا شوید.

دیدگاهتان را بنویسید
برای نوشتن دیدگاه باید وارد بشوید.