
برش و جوشکاری ایمن روی خطوط فولادی گاز؛ راهنمای Hot Tapping و تعمیر
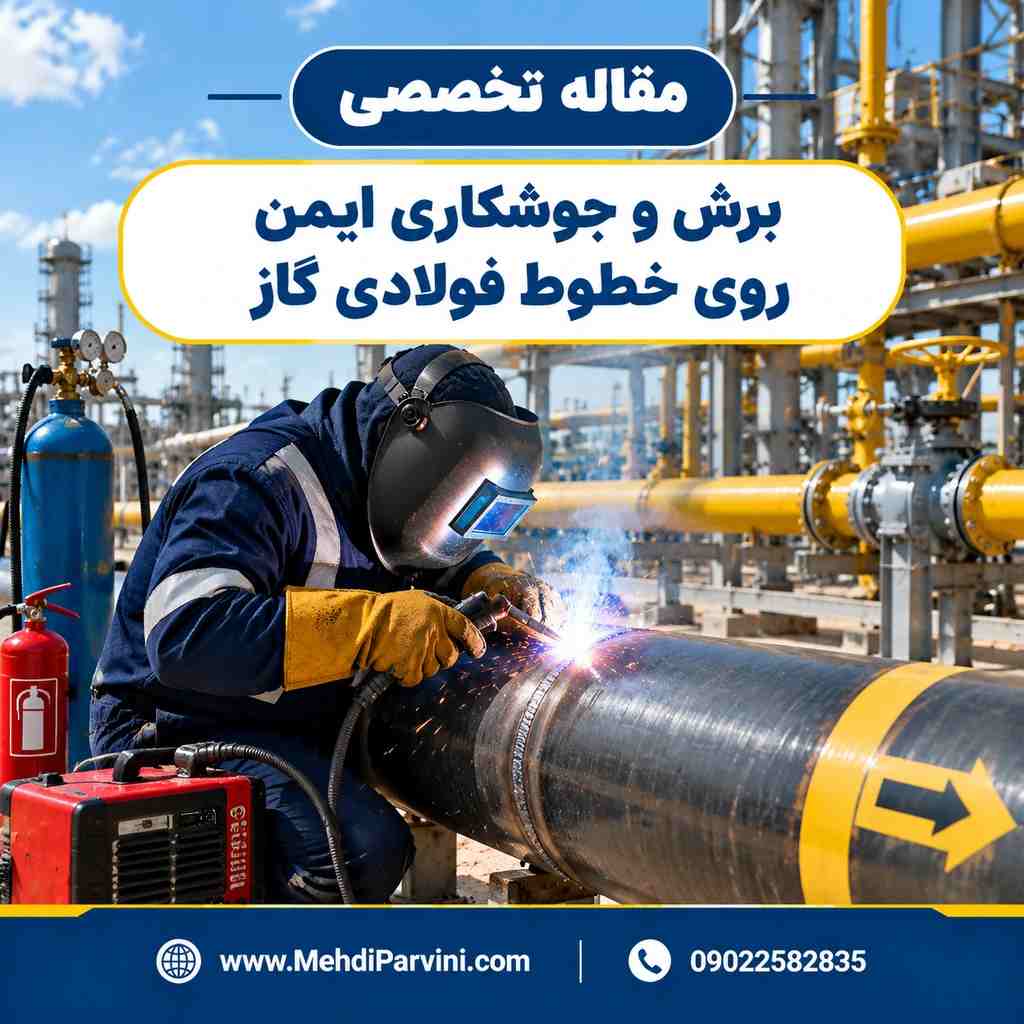
وقتی قرار است روی یک خط فولادی گاز برش یا جوشکاری انجام شود، دیگر با یک «کار گرم معمولی» روبهرو نیستیم. پشت محل جوش، ممکن است گاز تحت فشار جریان داشته باشد و یک تصمیم اشتباه درباره وضعیت خط، فشار، ضخامت یا شرایط جوشکاری میتواند در چند لحظه یک عملیات تعمیراتی را به حادثه تبدیل کند.
برای جوشکار، مهمترین مهارت فقط اجرای پاس جوش نیست؛ بلکه تشخیص اینکه آیا این محل و این خط اصلاً آماده جوشکاری هستند یا نه است. در انشعابگیری گرم نیز کوچکترین ابهام درباره مشخصات خط، شرایط بهرهبرداری، تجهیزات یا روش اجرایی باید قبل از شروع برطرف شود.
🔎 خلاصهای که قبل از خواندن ادامه مقاله باید بدانید:
روی خط فولادی گاز، «جوشکار بودن» بهتنهایی مجوز جوشکاری نیست. قبل از روشن شدن دستگاه باید مشخص باشد که خط، محل جوش، وضعیت فشار و گاز، ضخامت و جنس قطعه، شرایط کار گرم، تجهیزات، مجوزها و کنترلهای اضطراری مورد تأیید هستند.
در انشعابگیری گرم، اگر یکی از این موارد نامشخص باشد، عملیات نباید با حدس و تجربه شخصی ادامه پیدا کند. ابهام فنی یعنی توقف کار و بررسی.
سناریوی واقعی؛ جوشکار آماده است، اما خط هنوز آماده جوشکاری نیست
اکیپ تعمیرات برای اجرای یک عملیات تعمیر روی خط فولادی در محدوده یک ایستگاه وارد محل میشود. دستور کار آماده است و جوشکار نیز تجهیزات خود را آورده است.
هنگام بررسی محل، جوشکار متوجه میشود سطح خط در محل موردنظر خوردگی دارد. همچنین اطلاعات موجود درباره ضخامت واقعی دیواره در این نقطه برای او روشن نیست. یکی از اعضای اکیپ میگوید: «این قسمت قبلاً هم جوش شده و مشکلی نداشته؛ فقط محل را تمیز کنیم و شروع کنیم.»
اینجا نقطهای است که تجربه باید باعث توقف و سؤال کردن شود، نه ادامه دادن کار.
در تعمیر یا جوشکاری روی خط فولادی، وضعیت فلز پایه، خوردگی، ضخامت، مشخصات خط و شرایط عملیاتی باید قبل از اجرای کار طبق الزامات فنی و روش اجرایی مربوطه تعیین تکلیف شده باشد.
⚠️ هشدار: «قبلاً همین کار را انجام دادهایم» معیار فنی برای شروع جوشکاری نیست. شرایط خط، ضخامت، فشار، ترکیب سیال، وضعیت خوردگی و شرایط محیطی ممکن است با عملیات قبلی متفاوت باشد.
خطرات اصلی برش و جوشکاری روی خطوط فولادی گاز
۱. آتشسوزی یا انفجار
وجود گاز قابل اشتعال در خط، همراه با منبع حرارت یا جرقه، مهمترین نگرانی در کار گرم روی خطوط گاز است. به همین دلیل کار گرم روی خط گاز نیازمند ارزیابی دقیق شرایط و کنترلهای اختصاصی است.
۲. آزاد شدن ناگهانی گاز
خطای اجرایی، آسیب به خط، انتخاب نادرست محل یا تغییر ناخواسته شرایط بهرهبرداری میتواند باعث آزاد شدن گاز شود.
این خطر در انشعابگیری گرم اهمیت بیشتری دارد، زیرا عملیات در حالی انجام میشود که خط در سرویس یا تحت شرایط عملیاتی خاص قرار دارد.
۳. انتخاب نامناسب محل جوش
وجود خوردگی، کاهش ضخامت، ترک، آسیب مکانیکی یا عیوب قبلی میتواند محل مناسب برای جوشکاری را تحت تأثیر قرار دهد.
انتخاب محل جوش نباید صرفاً بر اساس «فضای مناسب برای کار جوشکار» انجام شود؛ مناسب بودن محل باید از نظر فنی و ایمنی نیز تأیید شده باشد.
۴. سوختگی یا آسیب به خط هنگام جوشکاری
در خطوط فولادی تحت شرایط خاص، حرارت جوشکاری میتواند با شرایط داخلی خط و مشخصات آن ارتباط مستقیم داشته باشد. به همین دلیل روش جوشکاری، نوع تعمیر و شرایط خط باید توسط افراد صلاحیتدار و طبق روش تأییدشده تعیین شود.
۵. شکست یا پارگی فلز پایه
خطی که دچار خوردگی یا کاهش ضخامت شده ممکن است رفتار متفاوتی نسبت به یک لوله سالم داشته باشد. اعمال حرارت، برش یا بار مکانیکی بدون ارزیابی وضعیت خط میتواند خطر ایجاد کند.
۶. برقگرفتگی و خطرات تجهیزات جوشکاری
دستگاه جوش، کابلها، اتصالات، انبر و سیستم برق باید سالم و مناسب شرایط کار باشند. رطوبت، کابل آسیبدیده یا اتصال نامناسب میتواند خطر برقگرفتگی ایجاد کند.
۷. انتشار دود و محصولات جوشکاری
جوشکاری و برشکاری میتواند دود و ذرات ایجاد کند. در فضای محدود یا محلهایی با تهویه ناکافی، کنترل تهویه و حفاظت تنفسی طبق ارزیابی ریسک اهمیت بیشتری دارد.
۸. خطرات محیطی در CGS و TBS
در ایستگاهها، علاوه بر خود عملیات جوشکاری، وجود خطوط متعدد، تجهیزات تحت فشار، شیرآلات و سایر فعالیتهای همزمان باعث افزایش پیچیدگی کار میشود. هماهنگی با بهرهبرداری و کنترل محدوده کار ضروری است.
انشعابگیری گرم (Hot Tapping) چرا حساستر است؟
انشعابگیری گرم به عملیاتی گفته میشود که در آن برای ایجاد انشعاب یا اتصال جدید، روی خطی که در شرایط عملیاتی قرار دارد، عملیات ویژهای انجام میشود.
این کار را نباید مانند یک جوشکاری معمولی در نظر گرفت. در این عملیات، چند موضوع همزمان باید کنترل شوند: مشخصات خط، شرایط فشار و جریان، وضعیت فلز پایه، طراحی اتصال، تجهیزات اختصاصی، روش اجرایی، شرایط کار گرم و اقدامات اضطراری.
⚠️ خط قرمز: انشعابگیری گرم یک عملیات تخصصی است و نباید صرفاً بر اساس تجربه جوشکار یا روشهای مورد استفاده در پروژههای قبلی اجرا شود. طراحی، تأیید فنی، صلاحیت افراد، تجهیزات و روش اجرای همان کار باید مشخص و تأیید شده باشند.
خطاهای رایج جوشکاران و اکیپ تعمیرات
- شروع کار گرم قبل از تکمیل کنترلهای تعیینشده.
- اعتماد به سابقه عملیات مشابه به جای بررسی شرایط فعلی.
- نادیده گرفتن خوردگی یا کاهش ضخامت در محل کار.
- جوشکاری روی سطحی که وضعیت فلز پایه آن مشخص نیست.
- استفاده از روش یا پارامترهای جوشکاری مربوط به یک کار دیگر.
- ادامه کار با مشاهده تغییر غیرعادی در شرایط خط.
- بیتوجهی به وضعیت تهویه و فضای اطراف محل جوشکاری.
- استفاده از کابل یا تجهیزات جوشکاری آسیبدیده.
- قرار دادن کابلها در مسیر رفتوآمد یا محلهایی که احتمال آسیب دارند.
- نادیده گرفتن فعالیتهای همزمان اطراف محل جوشکاری.
- شروع برش قبل از اطمینان از شرایط فنی و مجاز بودن عملیات.
- ادامه کار به دلیل فشار زمانی یا اصرار برای جلوگیری از توقف پروژه.
سؤال کلیدی برای جوشکار:
اگر مجوز کار گرم صادر شده باشد اما هنگام آمادهسازی، خوردگی شدید یا وضعیت غیرعادی روی خط مشاهده شود، آیا مجوز بهتنهایی اجازه ادامه کار میدهد؟
خیر. شرایط واقعی محل باید با شرایطی که بر اساس آن کار مجاز شده مطابقت داشته باشد. تغییر شرایط یعنی توقف و ارزیابی مجدد طبق فرآیند شرکت.
رفتار درست و اقدام عملی جوشکار
مرحله اول: قبل از ورود به محل، محدوده کار را بشناس
جوشکار باید بداند قرار است روی کدام خط، در کدام نقطه و با چه نوع عملیاتی کار کند.
قبل از شروع، این موارد باید روشن باشند:
☐ محل دقیق عملیات مشخص است.
☐ خط و مشخصات آن تأیید شدهاند.
☐ نوع عملیات مشخص است؛ تعمیر، جوشکاری اتصال یا انشعابگیری گرم.
☐ مسئول فنی و مسئول بهرهبرداری مشخص هستند.
☐ مجوزهای لازم صادر شدهاند.
☐ روش اجرایی و الزامات فنی کار در اختیار اکیپ است.
مرحله دوم: محل جوش را از نظر ظاهری و فنی بررسی کنید
سطح خط باید از نظر خوردگی، آسیب، ترک یا تغییر شکل بررسی شود. اما تشخیص ظاهری نباید جایگزین ارزیابی فنی موردنیاز باشد.
اگر محل جوش با چیزی که در برنامه کار پیشبینی شده تفاوت دارد، عملیات را متوقف و موضوع را به مسئول مربوطه اعلام کنید.
مرحله سوم: شرایط کار گرم را کنترل کنید
قبل از شروع، کنترلهای مربوط به کار گرم، منابع اشتعال، محیط اطراف، تجهیزات اطفای حریق و الزامات پایش گاز باید طبق مجوز و روش اجرایی تکمیل شده باشند.
در صورت وجود تجهیزات یا عملیات همزمان در نزدیکی محل، اثر آنها بر ایمنی جوشکاری نیز باید بررسی شود.
مرحله چهارم: تجهیزات جوشکاری را بررسی کنید
قبل از استفاده:
☐ دستگاه جوش سالم است.
☐ کابلها و اتصالات آسیبدیده نیستند.
☐ انبر و تجهیزات جانبی مناسب کار هستند.
☐ مسیر کابلها ایمن است.
☐ تجهیزات حفاظت فردی موردنیاز آماده هستند.
تجهیز معیوب را با این استدلال که «فقط همین یک جوش است» وارد عملیات نکنید.
مرحله پنجم: پارامترهای جوشکاری را حدس نزنید
نوع الکترود یا سیم، جریان، ولتاژ، ترتیب پاسها و سایر پارامترهای جوشکاری باید بر اساس روش جوشکاری تأییدشده و مشخصات همان کار تعیین شوند.
استفاده از تنظیمات باقیمانده از پروژه قبلی یا تنظیمات «همیشگی» بدون بررسی روش اجرایی، رفتار ایمن محسوب نمیشود.
یادآوری: پارامترهای جوشکاری را نمیتوان بهصورت عمومی برای همه خطوط فولادی تعیین کرد. جنس و ضخامت فلز، نوع اتصال، روش جوش و شرایط سرویس باید در تعیین آنها لحاظ شوند.
مرحله ششم: حین جوشکاری، فقط به حوضچه جوش نگاه نکن
جوشکار باید علاوه بر کیفیت جوش، وضعیت محیط و شرایط غیرعادی را نیز زیر نظر داشته باشد.
تغییر شرایط کار، مشاهده بوی گاز، آلارم، تغییر غیرعادی وضعیت خط، ایجاد دود یا شعله غیرطبیعی، خرابی تجهیزات یا تغییر در شرایط بهرهبرداری، همگی میتوانند دلیل توقف عملیات باشند.
مرحله هفتم: در صورت تغییر شرایط، کار را متوقف کنید
کار باید متوقف شود اگر:
☐ شرایط خط با اطلاعات کار مطابقت ندارد.
☐ نشتی یا بوی گاز مشاهده یا احساس شود.
☐ وضعیت فشار یا بهرهبرداری غیرمنتظره شود.
☐ شرایط محل جوشکاری تغییر کند.
☐ تجهیزات جوشکاری یا حفاظتی دچار نقص شوند.
☐ سیستم پایش گاز یا کنترلهای ایمنی موردنیاز در دسترس نباشند.
☐ هر یک از کنترلهای الزامی کار گرم از وضعیت مورد تأیید خارج شوند.
مرحله هشتم: بعد از پایان جوشکاری
پایان قوس به معنی پایان کار نیست. محل جوش باید طبق روش کنترل کیفیت و بازرسی تعیینشده بررسی شود.
همچنین محل کار از نظر باقیماندن منابع اشتعال، تجهیزات، مواد قابل اشتعال و وضعیت ایمن خط باید کنترل شود.
اگر هنگام برش یا جوشکاری بوی گاز احساس شد چه کنیم؟
اگر در حین کار گرم بوی گاز، صدای غیرعادی، نشانه نشتی یا هر وضعیت غیرمنتظرهای مشاهده شد:
☐ عملیات جوشکاری یا برشکاری را متوقف کنید.
☐ در صورت امکان و طبق روش اضطراری، منبع اشتعال را ایمن کنید.
☐ افراد غیرضروری را از محدوده دور کنید.
☐ وضعیت را فوراً به مسئول مربوطه اعلام کنید.
☐ طبق برنامه واکنش اضطراری محل عمل کنید.
☐ تا تأیید مجدد شرایط، عملیات را از سر نگیرید.
هرگز برای پیدا کردن محل نشتی، شعله یا جرقه ایجاد نکنید. تشخیص و کنترل نشتی باید با تجهیزات و روشهای مورد تأیید شرکت انجام شود.
نکات ویژه در CGS، TBS و شبکه توزیع شهری
در CGS و TBS، وجود تجهیزات متعدد، خطوط تحت فشار، شیرآلات و عملیاتهای همزمان باعث میشود محدوده کار گرم با دقت بیشتری کنترل شود. هماهنگی با بهرهبرداری قبل از تغییر هر وضعیت عملیاتی ضروری است.
در شبکه توزیع شهری، علاوه بر خط گاز، عابران، خودروها، ساختمانهای اطراف، حفاری و سایر تأسیسات شهری نیز در محدوده خطر قرار دارند. بنابراین ایمنسازی محیط کار باید متناسب با شرایط محل انجام شود.
در انبار ادورانت، وجود مواد و بخارات قابل اشتعال باعث میشود اجرای عملیات گرم نیازمند توجه ویژه به الزامات اختصاصی محل باشد. روش عمومی جوشکاری نباید جایگزین دستورالعمل اختصاصی محل شود.
چکلیست کوتاه برش و جوشکاری خطوط فولادی
قبل از شروع:
☐ خط و محل عملیات شناسایی و تأیید شده است.
☐ شرایط عملیاتی خط مشخص است.
☐ وضعیت خوردگی و فلز پایه بررسی و تعیین تکلیف شده است.
☐ روش اجرایی مناسب کار در اختیار اکیپ است.
☐ مجوزهای موردنیاز تکمیل شدهاند.
☐ کنترلهای کار گرم انجام شدهاند.
☐ تجهیزات جوشکاری سالم و مناسب هستند.
حین کار:
☐ شرایط محیط و خط تحت پایش است.
☐ منابع اشتعال خارج از کنترل ایجاد نشدهاند.
☐ ارتباط اکیپ با مسئول مربوطه برقرار است.
☐ هر تغییر غیرعادی فوراً گزارش میشود.
بعد از کار:
☐ کیفیت و وضعیت جوش طبق روش تعیینشده کنترل شده است.
☐ محل کار از نظر باقیماندن منابع خطر بررسی شده است.
☐ تجهیزات و ابزار از محدوده جمعآوری شدهاند.
☐ وضعیت نهایی کار ثبت و تحویل شده است.
پیام کلیدی نهایی
جوشکار حرفهای فقط جوش خوب نمیزند؛ قبل از جوشکاری میداند چه زمانی نباید جوش بزند.
در خطوط فولادی گاز، محل نامناسب، فلز پایه آسیبدیده، شرایط نامشخص خط، کنترل ناقص کار گرم یا تجهیزات نامناسب میتوانند از یک جوش ساده، یک حادثه جدی بسازند.
در انشعابگیری گرم نیز هیچ تجربه شخصی نباید جایگزین طراحی، ارزیابی فنی، روش اجرایی و کنترلهای تأییدشده شود.
اگر شرایط با آنچه برای کار تأیید شده تفاوت دارد، جوش را متوقف کن؛ اول شرایط را ایمن و دوباره تأیید کن، بعد ادامه بده.
سؤالات ارزیابی یادگیری
- آیا داشتن مجوز کار گرم بهتنهایی برای شروع جوشکاری روی خط گاز کافی است؟الف) بلهب) فقط در CGS
ج) خیر، سایر کنترلها و شرایط فنی و عملیاتی نیز باید برقرار و تأیید شده باشند
د) فقط اگر جوشکار باتجربه باشد
پاسخ صحیح: ج
- اگر جوشکار هنگام آمادهسازی متوجه خوردگی یا وضعیت غیرعادی در محل جوش شود، چه اقدامی صحیح است؟الف) محل را تمیز کرده و جوشکاری را شروع کندب) با نظر شخصی محل را اصلاح کند
ج) کار را متوقف و وضعیت را برای ارزیابی فنی گزارش کند
د) از الکترود قویتر استفاده کند
پاسخ صحیح: ج
- چرا انشعابگیری گرم نسبت به یک جوشکاری معمولی حساستر است؟الف) چون همیشه زمان بیشتری میبردب) چون خط در شرایط عملیاتی قرار دارد و کنترل شرایط خط، طراحی و روش اجرای ویژه لازم است
ج) چون فقط به جوشکار باتجربه نیاز دارد
د) چون تجهیزات آن سادهتر هستند
پاسخ صحیح: ب
- اگر در حین جوشکاری بوی گاز احساس شود، چه اقدامی درست است؟الف) جوش را سریع تمام کنیمب) با شعله محل نشتی را پیدا کنیم
ج) عملیات را متوقف و طبق روش اضطراری و دستورالعمل شرکت اقدام کنیم
د) فقط تهویه را بیشتر کنیم و ادامه دهیم
پاسخ صحیح: ج
- پارامترهای جوشکاری روی خط فولادی باید چگونه تعیین شوند؟الف) بر اساس تجربه جوشکارب) بر اساس آخرین پروژه
ج) مطابق روش جوشکاری تأییدشده و مشخصات همان کار
د) بر اساس سریعترین تنظیم دستگاه
پاسخ صحیح: ج
تمرین عملی برای آموزش لایه ۲
تمرین: «جوش بزنیم یا کار را متوقف کنیم؟»
مربی سناریوی زیر را برای کارآموز مطرح کند:
«اکیپ تعمیرات برای یک عملیات جوشکاری روی خط فولادی وارد محل شده است. مجوز کار گرم صادر شده، تجهیزات جوشکاری آمادهاند و جوشکار میخواهد کار را شروع کند. هنگام آمادهسازی سطح، یک ناحیه خوردگی و تغییر شکل روی لوله مشاهده میشود. همچنین شرایط بهرهبرداری خط نسبت به اطلاعات اولیه کمی تغییر کرده است.»
از کارآموز بخواهید به این پرسشها پاسخ دهد:
- آیا جوشکار باید عملیات را شروع کند؟
- کدام اطلاعات باید دوباره بررسی شوند؟
- چه کسی باید وضعیت فنی محل را تعیین تکلیف کند؟
- آیا وجود مجوز کار گرم به معنی نادیده گرفتن تغییر شرایط است؟
- در صورت احساس بوی گاز چه اقدام فوری انجام میشود؟
تکلیف تکمیلی: کارآموز یک چکلیست با عنوان «کنترلهای قبل از جوشکاری روی خط فولادی گاز» تهیه کند و حداقل ۱۲ مورد کنترلی در آن قرار دهد. موارد باید در چهار گروه خط و فلز پایه، شرایط بهرهبرداری، کار گرم و تجهیزات جوشکاری دستهبندی شوند.
هدف تمرین: کارآموز باید بتواند تشخیص دهد که صدور مجوز و آماده بودن جوشکار، بهتنهایی به معنی آماده بودن خط برای جوشکاری نیست.
یادداشت آموزشی برای مربی و سرپرست
این محتوا برای آموزش لایه ۲ و تقویت رفتار ایمن جوشکاران و اکیپهای تعمیرات تهیه شده است و جایگزین طراحی مهندسی، دستورالعمل کار گرم، روش جوشکاری تأییدشده، مجوز کار، الزامات بهرهبرداری، دستورالعمل سازنده تجهیزات یا روش اختصاصی انشعابگیری گرم نیست.
بهویژه در انشعابگیری گرم، تعمیر روی خطوط تحت فشار و جوشکاری روی خطوط دارای خوردگی یا کاهش ضخامت، آموزش عملی باید بر اساس مدارک فنی و روش اجرایی تأییدشده همان کار انجام شود.
پارامترهای دقیق جوشکاری، محدودههای مجاز فشار و دما، الزامات ضخامت، نوع اتصال، روش کنترل گاز و سایر معیارهای پذیرش نباید بهصورت عمومی از این مقاله استخراج شوند؛ این موارد باید از مدارک مهندسی، دستورالعملهای مصوب شرکت و الزامات فنی همان عملیات تعیین شوند.

دیدگاهتان را بنویسید
برای نوشتن دیدگاه باید وارد بشوید.